Die Backwarenindustrie greift in wachsendem Umfang auf pulverförmige Halbfabrikate zurück. Hauptbestandteile dieser Mischungen sind verschiedene Mehle, Zucker und Fett.
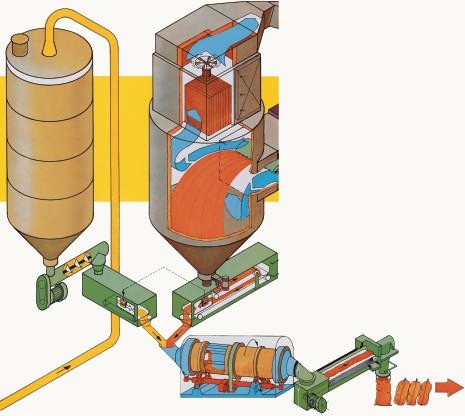
In einer Mischanlage mit einer Leistung von 6000 kg/h werden solche Halbfabrikate kontinuierlich hergestellt (Abb. 1). Ers-ter Schritt ist die Erzeugung der Mehl-Zucker-Mischung (Trockenstoff). Daran schließt sich die Einbringung des Fettes an. Der Fettanteil an der Gesamtmischung schwankt je nach Rezeptur zwischen 5 und 95%. Um eine homogene Mischung zu erzeugen, wird Fettpulver eingesetzt. Letzteres wird nach dem Kälteschockverfahren in einem Sprühturm hergestellt. Die so gewonnenen Fettpartikel haben eine kristalline Struktur und eine geschlossene Oberfläche. In dieser Form lassen sie sich problemlos in die Mehl-Zucker-Mischung einbringen.
Zur Dosierung der Mehl-Zucker-Mischung und des Fettpulvers kommen Förderbandwaagen der Baureihe EBDK von Boekels zum Einsatz. Ein wesentlicher Grund, der für den Einsatz dieser Waagen sprach, war das schonende Handling des kristallinen Fettpulvers.
Die Förderbandwaagen bestehen aus einer Wägebrücke mit Messwertaufnehmer und einer Einrichtung zur Geschwindigkeitsmessung. Die Wägebrücke ist in die Förderstrecke integriert. Sie erfasst das Gewicht der auf dem Band befindlichen Zutaten in kg/m. Aus diesem Wert und der Geschwindigkeit der Zutaten auf dem Band ergibt sich dann die dosierte Menge in kg/h.
Hauptkomponente der Wägebrücke ist eine Kraft-Messzelle, die auf der Basis eines Dehnungsmessstreifens arbeitet. Die von der Kraft-Messzelle erfasste Last setzt sich aus der Nutzlast der zu dosierenden Komponenten und der Totlast zusammen. In letztere gehen die Gewichte des Gurtes, der Wägerolle und Wägemechanik ein. Die Mess-Elektronik verfügt über eine automatische und manuell initiierbare Nullpunkt-ermittlung. Im Unterschied zu statischen Waagen muss bei der Nullpunktermittlung die Messung über einen vollständigen Gurtumlauf stattfinden, um sämtliche aus der Beschaffenheit des Gurtes resultierenden Gewichts-Schwankungen zu erfassen. Generell gilt: Die Qualität des Gurtes, dazu zählen beispielsweise seine Gewichtskonstanz pro Längeneinheit, seine Flexibilität in Förderrichtung, seine Biegesteifheit quer zur Förderrichtung, seine Beständigkeit gegenüber Fetten und Reinigungsmitteln etc., haben einen wesentlichen Einfluss auf den Ablauf der Messung.
Des Weiteren ist die Wägebrücke mit einem Prüfgewicht ausgestattet. Mit ihm können in regelmäßigen Abständen Genauigkeitskontrollen durchgeführt werden. Das Prüfgewicht wird über ein Servo-System aufgelegt, was eine prozessgesteuerte Genauigkeitskontrolle ermöglicht. Das heißt, bei jeder neuen Charge oder nach Ablauf einer bestimmten Zeit wird zuerst eine Nullpunktmessung und danach eine Genauigkeitskontrolle durchgeführt. Beide Prüfwerte werden von einem übergeordneten Rechner für eine lückenlose Dokumentation archiviert.