Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Milchverarbeitung/Artikel
    Sechsachsroboter stapeln Weichkäseformen
    Bildquelle nicht angegeben
    Milchverarbeitung

    Sechsachsroboter stapeln Weichkäseformen

    Der argentinische Käsehersteller Noal SA hat eine zweite Produktionslinie in Betrieb genommen, in der Stäubli Roboter zentrale Aufgaben übernehmen. Die
    Veröffentlicht
    12. Februar 2024
    Lesezeit
    5 Minuten
    Rubrik
    Milchverarbeitung

    Das Familienunternehmen Noal SA startete vor knapp dreißig Jahren in Villa María, Argentinien, mit dem Plan, pro Tag rund 30 000 l Milch zu verarbeiten. Nach kontinuierlichem Wachstum und mehreren Betriebserweiterungen, zu denen der Bau einer modernen Anlage zur Herstellung von Milch- und Molkepulver gehörte, verarbeitet Noal heute mehr als 1,2 Mio. l Milch pro Tag und gehört damit zu den fünf größten Molkereien in Argentinien. Setzt man die Anzahl der Mitarbeiter in Bezug zur Milchmenge, kommt man auf 8000 l pro Mitarbeiter und Tag. Das ist ein hervorragender Wert für eine Molkerei. Der Businessplan sieht vor, dass kurzfristig mehr als 1,5 Mio. l Milch verarbeitet werden sollen, mittelfristig sogar 2,0 Mio. l. Dann wird Noal eine der produktivsten Großmolkereien im Heimatmarkt sein. Dieses Ziel wird mithilfe eines ehrgeizigen Transformationsprojekts erreicht, das Noal aktuell in die Praxis umsetzt – gemeinsam mit Stäubli und der ETI S.A, einem argentinischen Experten für Automatisierungstechnik.

    Erster Einsatz der Roboter für die Produktion von Hartkäse

    Im November 2019 nahm Noal eine neue Käseproduktionslinie in Betrieb und setzte damit ein wirklich innovatives Konzept in die Molkereipraxis um. Die Ingenieure von ETI projektierten eine Linie mit fünf Stäubli Sechsachsrobotern vom Typ TX200 he. Das ist nicht ungewöhnlich – wohl aber die Tatsache, dass die Roboter nicht im Verpackungsprozess eingesetzt werden, sondern unverpackten Hartkäse handhaben. Die Herausforderung bestand unter anderem darin, den hohen Hygienestandard gemäß HACCP-Anforderungen durch regelmäßige und sehr gründliche Reinigung sicherzustellen.

    Der Einsatz der HE-Version (HE für „Humid Environment”) des TX200L ist deshalb zwingend erforderlich. Der HE-Standard wurde von Grund auf für derartige Anwendungen entwickelt: Alle besonders beanspruchte Teile bestehen aus rostfreiem Stahl. Es gibt keine Toträume, in denen sich Wasser und Verunreinigungen absetzen können. Alle Oberflächen sind glatt, gewölbt, und leicht zu reinigen, und die Roboter sind beständig gegen Reinigungslösungen mit pH-Werten von 2 bis 12. Damit erfüllen sie die internationalen Hygienestandards der Lebensmittelproduktion (EHEDG und HACCP).

    NOAL ist gemäß HACCP und BPM zertifiziert. Die Roboter und ihre Greifer werden täglich im Washdown-Verfahren gereinigt – zuerst mit Wasser, dann mit einer Reinigungsflüssigkeit. Eine solche Behandlung würde einen konventionellen Roboter schnell unbrauchbar machen – aber nicht den TX200L he. Er ist vollständig gekapselt und nach den Grundsätzen des Hygienic Designs konstruiert.

    Übertragung auf die Weichkäseproduktion

    Mit der Leistung dieser ersten robotergestützten Produktionslinie für die Handhabung von unverpacktem Käse sind sowohl Noal als auch die Projektplaner und Systemintegratoren bei ETI vollständig zufrieden. Deshalb überrascht es nicht, dass die Verantwortlichen ein ganz ähnliches Konzept bei einer zweiten Produktionslinie realisieren wollten – diesmal für Weichkäse. Natürlich wurde auch hier ETI mit der Projektierung beauftragt. Die Aufgabe der neuen Linie besteht in der automatisierten Befüllung von Formen mit weißem Käsebruch (Weichkäse) sowie dem Handling der Formen nach der Reifung.
    Mehr aus Milchverarbeitung

    Weitere aktuelle Artikel aus der Rubrik Milchverarbeitung.

    Alle Milchverarbeitung-Artikel
    Fraunhofer IVV richtet Fachkonferenz zu Fouling und Reinigung in der Lebensmittelproduktion aus
    Milchverarbeitung

    Fraunhofer IVV richtet Fachkonferenz zu Fouling und Reinigung in der Lebensmittelproduktion aus

    1. Oktober 2026

    Vom 25. bis 27. März 2025 veranstaltet das Fraunhofer IVV in Dresden die Fachkonferenz »Fouling and Cleaning in Food Processing« (FCFP). Thematische Schwerpunkte sind Digitalisierung und KI, Oberflächentechnik,…

    Forum Rezyklat gewinnt Mitglieder aus der Molkereiwirtschaft und forciert Polystyrol-Recycling
    Milchverarbeitung

    Forum Rezyklat gewinnt Mitglieder aus der Molkereiwirtschaft und forciert Polystyrol-Recycling

    30. September 2026

    Das Forum Rezyklat unter Federführung von GS1 Germany begrüßt neue Mitglieder aus dem Molkereiprodukte-Sektor und treibt das Recycling von Polystyrol-Verpackungen voran – einem Kunststoff, der in der…

    ← Zurück zu MilchverarbeitungZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

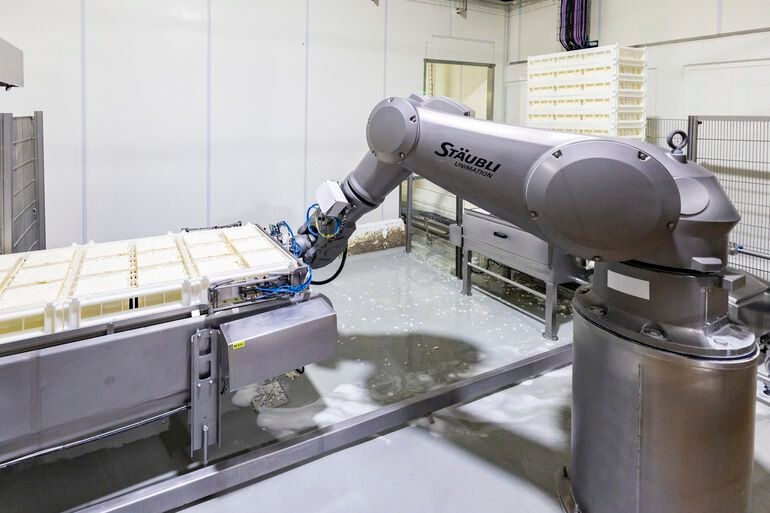
    Ein Roboter greift jeweils eine bereits desinfizierte Form und legt sie in ein Abfüllsystem ein. Anschließend nimmt ein zweiter Roboter die gefüllten Formen und stapelt jeweils 11 Formen auf einem Förderband. Die Stapel werden dann zu einem zweieinhalbstündigen Gärungsprozess transportiert und während dieser Zeit mehrfach vollständig gedreht. Wenn das Zwischenprodukt den gewünschten pH-Wert erreicht hat, ist die Säuerung abgeschlossen und die Stapel werden zum Salzbad transportiert, wo eine weitere zweistündige Reifung stattfindet. Nach Abschluss des Salzens werden die Formstapel auf ein Pufferband aufgegeben und von einem weiteren Stäubli Roboter entstapelt. Zum Schluss werden die Formen auf ein Förderband aufgesetzt und der Waschstation zugeführt.

    Dieses vollautomatisierte System, bei dem Stäubli Roboter die zentralen Aufgaben des Produkt- und Behälter-Handlings übernehmen, ermöglicht hohe Effizienz und Präzision bei den folgenden Prozessschritten: Befüllung der Formen, Gärung, Salzen, Entstapeln und Reinigen der Formen. Hier kommen ebenfalls TX200-Roboter in der hygienegerechten HE-Ausführung zum Einsatz. Diese zweite Linie ist seit 2022 in Betrieb – und Noal ist damit ebenso zufrieden wie mit der ersten.

    Die Hartkäse-Linie im Detail

    In der ersten, schon 2019 in Betrieb genommenen Anlage wird der Halbhart- bzw. Hartkäse in mikroperforierten Formen bereitgestellt. Zwei Roboter setzen die zuvor gewaschenen und desinfizierten Deckel auf die Formen und positionieren sie auf der Zuführung zum Förderband für die Pressstationen. Dort schieben Linearsysteme die Formen in die automatischen Pressen.

    Nach etwa einer Stunde in der Pressanlage werden die Formen zur Entformungsanlage transportiert. Zwei weitere Roboter entfernen die Deckel von den Formen, halten sie in den Waschtunnel und bewegen sie dort hin und her. Auch beim anschließenden Gebläsetrocknen halten die Roboter die Deckel fest. Anschließend werden die Käse aus den Formen genommen. Dann entfernen die Roboter die Formen und positionieren sie ebenfalls im Waschtunnel. Die entformten Käselaibe werden zur Schneideanlage gebracht und zum Abschluss in Salzlake getaucht. Die vier Roboter können auf diese Weise 4 t/h Halbhart- und Hartkäse verarbeiten.

    Diese erste Linie kann sowohl Halbhart- als auch Hartkäse produzieren. Wenn Parmesan als besonders harter Käse hergestellt wird, kommt ein zusätzlicher Roboter zum Einsatz. Er konzentriert sich auf die Stapelbildung der Formen für den Säuerungsprozess. Nach dem Abschluss dieses Prozesses übernimmt er die Entstapelung, dreht die Formen für die Entleerung und positioniert sie an der Übergabe zum Waschtunnel.

    In naher Zukunft wird die Zusammenarbeit von Noal, ETI und Stäubli durch weitere Projekte fortgesetzt – mit dem gemeinsamen Ziel, die Produktionsprozesse weiter zu automatisieren und zu rationalisieren. Aktuell prüfen Stäubli und ETI die Einbindung von Scara-Robotern im Hygienic Design in die Käseherstellung.

    Stäubli TEC-Systems GmbH, Bayreuth

    Autor: Ralf Högel,

    Industriekommunikation,

    Stäubli TEC-Systems

    Euromilk setzt auf SIG Slimline 12 Aseptic für flexible Abfüllung
    Milchverarbeitung

    Euromilk setzt auf SIG Slimline 12 Aseptic für flexible Abfüllung

    19. August 2026

    Der slowakische Molkereibetrieb Euromilk installiert eine neue SIG Slimline 12 Aseptic Abfüllmaschine und baut damit seine Kapazitäten für Weiß- und Aroamamilch, Sahne sowie pflanzliche Getränke aus.

    Cobot-Konzept überzeugt Privatmolkerei Bauer
    Milchverarbeitung

    Cobot-Konzept überzeugt Privatmolkerei Bauer

    9. Juni 2026

    Durch den Einsatz eines Cobots von Yaskawa und einer automatisierten Palettierungsanlage von Profipack wird bei der Palettierung von Pouchbeutelverpackungen in offenen Trays eine Taktzeit von 20 Sekunden pro Tray bei…