
Gunthart Mau
Die Döinghaus cutting and more GmbH & Co. KG aus Delbrück entwickelt und fertigt Anlagen zum automatischen Schneiden von Gebäck, Kuchen und Torten. Individuelle Maschinenbaulösungen und Flexibilität gegenüber den Wünschen der Kunden kennzeichnen das Unternehmen aus. Im September 2009 bezog es seine neuem Geschäfts- und Betriebsräume in Salzkotten bei Paderborn.
Seit Anfang der 1990er-Jahre baut der Mittelständler Sondermaschinen. Er beschäftigt heute etwa 30 Mitarbeiter. Waren anfangs regionale Firmen die Auftraggeber, so liefert Döinghaus heute an bekannte Lebensmittelerzeuger wie Bahlsen, COOP, Kamps oder Nestlé. Hinzu kommen Exporte nach Asien und Nahost.
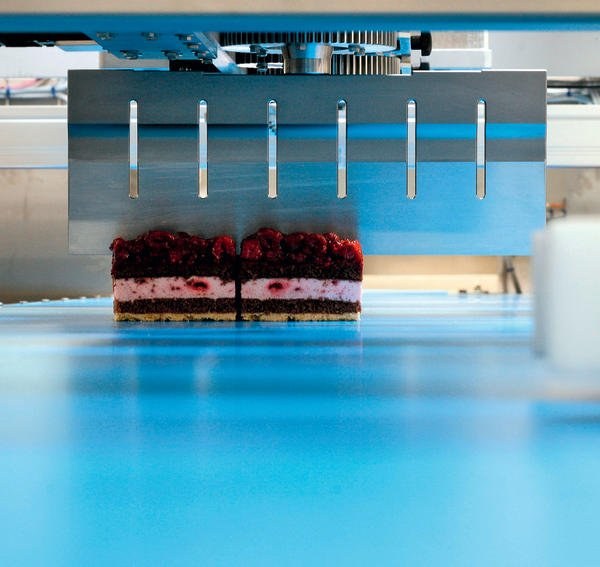
Die genannten Großunternehmen backen täglich tausende Torten und Kuchen. Das automatisierte Schneiden dieser Backwaren erfolgt mit Hilfe von Ultraschall. Hierbei kommt ein Schneidverfahren von Herrmann Ultraschalltechnik aus Karlsbad (Region Karlsruhe) zum Einsatz. Die Schneidklinge aus einer Titan-Legierung wird zu Schwingungen im µm-Bereich angeregt. Dadurch gibt es keine Produktanhaftung und das Ergebnis ist ein glatter Schnitt. Zudem tritt durch die Vibration ein Selbstreinigungseffekt auf. Die Schwingungen erfolgen im Frequenzbereich zwischen 20 und 40 kHz. An der Messerspitze entsteht eine voreilende Schwingungsglocke. Sie sorgt für die Durchtrennung der Backwaren. Die Schnittqualität hängt von der Konsistenz der Backware ab. Daher muss die genaue Klingengeometrie gemeinsam mit Kunden ausprobiert werden.
Neben der Schneidtechnik tragen weitere Zulieferer zum Erfolg der Kuchenschneidemaschinen bei. Bei den Komponenten zur Antriebsautomatisierung – dazu zählen Getriebeservomotoren, Umrichter, Steuerung – vertraut Döinghaus seit etwa 10 Jahren auf Produkte von SEW-Eurodrive.
Auf einem Förderband werden die Backwaren angeliefert und müssen zunächst auf Abstand positioniert und zentriert werden. Hierbei kommen Kleinförderbänder zum Einsatz, die jeweils durch einen Drehstrommotor mit einem dreistufigen Stirnradgetriebe RF17 über Zahnriemen angetrieben werden. Die Ansteuerung jedes Motors erfolgt durch je einen Frequenzumrichter Movitrac B. Optional kann am Eingang der Maschine ein Metalldetektor eingesetzt werden. Er schützt Technik und Konsumenten vor eventuell vorhandenen metallischen Fremdkörpern.
Ein Handlingsportal übernimmt die folgenden Bearbeitungsschritte Zentrieren und Schneiden. Aufgrund der geforderten Dynamik wurden für alle Bewegungsvorgänge Servomotoren als Antrieb eingesetzt. Über eine Spindel treibt ein Servomotor zwei Schlitten auf einer Linearachse an, die spiegelbildlich zueinander verfahren. An den Schlitten sind zwei Schieber mit lebensmittelgerechten Kunststoff-Formen angebracht. Sie bilden – in dieser Applikation – gemeinsam den Umriss einer Torte und zentrieren die Backware. Als Antrieb kommt ein Servomotor mit dem spielarmen Servo-Planetengetriebe PSC zum Einsatz. Es handelt sich hierbei nicht nur um eine hochpräzise und dynamische, sondern auch um eine kostenoptimierte Antriebslösung.



