Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Milchverarbeitung/Artikel
    So genau wie im Labor
    Bildquelle nicht angegeben
    Milchverarbeitung

    So genau wie im Labor

    Die Fettbestimmung in standardisierter Trink- und ESL-Milch erfolgt in der Regel indirekt mithilfe von Coriolis-Durchflussmessgeräten. Einen direkten Weg
    Veröffentlicht
    08. Juni 2012
    Lesezeit
    3 Minuten
    Rubrik
    Milchverarbeitung

    Zur Herstellung von Trinkmilch mit unterschiedlichen Mindestfettgehalten wird die angelieferte Rohmilch in der Molkerei in Magermilch mit einem Fettgehalt von ca. 0,05 % und Rahm getrennt. Anschließend wird im Rahmstrom der Fettwert mit Coriolis-Durchflussmessgeräten bestimmt.

    Coriolis-Durchflussmessgeräte messen direkt den Massedurchfluss und die Dichte des Mediums. Aus dem Dichtemesswert wird mithilfe einer mathematischen Routine der Fettwert berechnet. Dieser Weg der Fettbestimmung funktioniert aber nur deshalb relativ genau, weil der Fettgehalt im Rahmstrom hoch genug ist. Die Messgenauigkeit in der Trinkmilch, also dort, wo man eigentlich den Fettwert messen möchte, ist für eine Regelung des Fettgehalts nicht mehr ausreichend.

    Unter Einbeziehung der aktuellen Durchflussmengen von Magermilch und Rahm wird berechnet, wie viel Rahm der Magermilch zugegeben werden muss, um den gewünschten Fettgehalt in der standardisierten Milch zu erreichen. Zu den Ungenauigkeiten der Mess- und Stellgeräte kommt, dass bei der von Kundenseite geforderten hohen Genauigkeit der Fettmessung schon die Schwankungsbreite des Fettwertes im Magermilchstrom von ca. 0,02 % Fett eine Rolle spielt. Nimmt man jetzt noch die vielen Prozessschritte bei der Produktion von ESL-Milch hinzu, bei der Teilströme pasteurisiert, homogenisiert und mikrofiltriert werden, so lässt sich leicht nachvollziehen, dass eine Inline-Messung des Fettgehalts in der fertig standardisierten ESL-Milch nicht nur in Hinblick auf die Genauigkeit viele Vorteile bietet. Diese Vorteile kommen besonders stark zum Tragen, wenn man anstelle der Batch- eine kontinuierliche Standardisierung durchführt.

    Aufgrund der Fehleranfälligkeit muss bei der beschriebenen indirekten Bestimmung des Fettgehalts der reale Fettwert in der standardisierten Milch stichprobenartig im Labor überprüft werden. Das ist zeitaufwendig und ermöglicht Korrekturen der Prozessparameter nur mit einer zeitlichen Verzögerung. Diese Nachteile lassen sich mit einem direkten Verfahren zur Fettbestimmung, wie es beispielsweise mit dem Optiquad-M möglich ist, ausräumen.

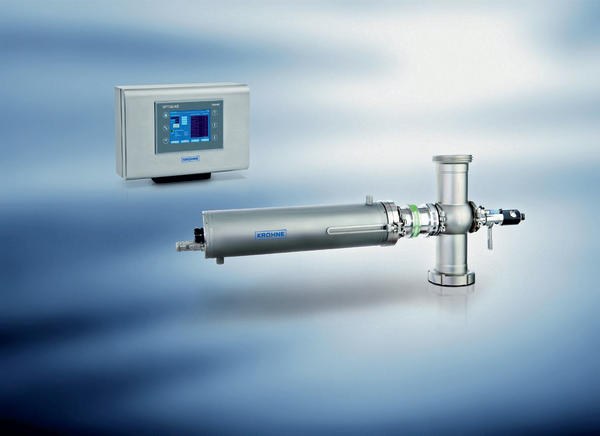
    Beim Optiquad-M handelt es sich um ein kontinuierlich arbeitendes spektroskopisches Analysesystem, mit dem der Fettwert inline gemessen werden kann. Daneben eignet sich das Gerät auch zur Bestimmung des Eiweiß- und Lactosegehalts in Milchprodukten.

    An den Standorten Dringenburg und Oldenburg verarbeitet die Molkerei Ammerland pro Tag ca. 3,3 Mio. l Rohmilch. Das Unternehmen nutzt ein Optiquad-M 4050 W zur kontinuierlichen Messung des Fettgehaltes in der bereits standardisierten ESL-Milch. Die Analyseeinheit des Optiquad ist über einen Standard-Varinline-Prozessanschluss ohne Bypass direkt in die Produktionsleitung eingebunden.
    Mehr aus Milchverarbeitung

    Weitere aktuelle Artikel aus der Rubrik Milchverarbeitung.

    Alle Milchverarbeitung-Artikel
    Fraunhofer IVV richtet Fachkonferenz zu Fouling und Reinigung in der Lebensmittelproduktion aus
    Milchverarbeitung

    Fraunhofer IVV richtet Fachkonferenz zu Fouling und Reinigung in der Lebensmittelproduktion aus

    1. Oktober 2026

    Vom 25. bis 27. März 2025 veranstaltet das Fraunhofer IVV in Dresden die Fachkonferenz »Fouling and Cleaning in Food Processing« (FCFP). Thematische Schwerpunkte sind Digitalisierung und KI, Oberflächentechnik,…

    Forum Rezyklat gewinnt Mitglieder aus der Molkereiwirtschaft und forciert Polystyrol-Recycling
    Milchverarbeitung

    Forum Rezyklat gewinnt Mitglieder aus der Molkereiwirtschaft und forciert Polystyrol-Recycling

    30. September 2026

    Das Forum Rezyklat unter Federführung von GS1 Germany begrüßt neue Mitglieder aus dem Molkereiprodukte-Sektor und treibt das Recycling von Polystyrol-Verpackungen voran – einem Kunststoff, der in der…

    ← Zurück zu MilchverarbeitungZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Die Bedieneinheit des Optiquad ist in einem Edelstahlgehäuse untergebracht und über eine serielle Schnittstelle mit der Analyseeinheit verbunden. Über die Bedieneinheit laufen sämtliche Eingaben; sie zeigt die Messwerte an und stellt diese über 4…20-mA-Ausgänge der Steuerung zur Verfügung. Auch die Kalibrierung des Analysesystems erfolgt über die Bedieneinheit.

    Das Optiquad-M-Analysesystem ist kompakt gebaut, verursacht nur geringe Betriebskosten und zeichnet sich durch eine hohe Langzeitstabilität bei der Messung aus. Außerdem zeigte sich im Rahmen umfangreicher Untersuchungen, dass die Genauigkeit des Optiquad-M in etwa der von traditionellen Laboranalysen zur Bestimmung des Fettgehalts in ESL-Milch entspricht.

    „Das hat natürlich unser Vertrauen in die Lösung von Krohne bestätigt“, sagt Armin Tjards, Geschäftsleitung Produktion der Molkerei Ammerland eG. „Mit der Lösung von Krohne messen wir den Fett- und Eiweißgehalt nun direkt in der standardisierten ESL-Milch – und zwar sehr genau und zuverlässig. Das heißt, wir sind nun in der Lage, den vorgegebenen Fettgehalt der ESL-Milch sehr genau einzustellen. Damit steigt bei gleichbleibendem Rohmilcheinsatz die Menge an überschüssigem Rahm, die wir in anderen Produkten einsetzen können.“

    Halle 11.1, Stand A13

    prozesstechnik-online.de/dei0612453

    > Analysesystem Optiquad-M <

    Optiquad-M misst den Fett- und Eiweißgehalt von Milchprodukten auf Grundlage eines spektroskopischen Verfahrens. Dabei durchstrahlt Licht bestimmter Wellenlänge via optisches Fenster den Probenraum. Bestimmt werden die Werte für Transmission, Streuung, Fluoreszenz und Refraktion, die allesamt von der Zusammensetzung des Milchprodukts abhängen und auf deren Basis der Eiweiß-, Fett- und Lactosegehalt berechnet wird. Insgesamt kann der Anwender zwischen zwölf Wellenlängen – das Spektrum reicht von UV bis IR – wählen, sodass das Licht exakt auf die Applikation abgestimmt werden kann. Der Messzyklus dauert nur wenige Sekunden.

    Die Einbindung der Analyseeinheit des Optiquad-M in den Prozess erfolgt über eine Standard-Varinline-Aufnahmearmatur von Tuchenhagen, die in Nennweiten von DN 40 bis DN 150 zur Verfügung steht. Die Messstrecke ist FDA-konform und CIP-fähig. Es kommt zu keinem Kontakt mit der zu analysierenden Probe.

    Euromilk setzt auf SIG Slimline 12 Aseptic für flexible Abfüllung
    Milchverarbeitung

    Euromilk setzt auf SIG Slimline 12 Aseptic für flexible Abfüllung

    19. August 2026

    Der slowakische Molkereibetrieb Euromilk installiert eine neue SIG Slimline 12 Aseptic Abfüllmaschine und baut damit seine Kapazitäten für Weiß- und Aroamamilch, Sahne sowie pflanzliche Getränke aus.

    Cobot-Konzept überzeugt Privatmolkerei Bauer
    Milchverarbeitung

    Cobot-Konzept überzeugt Privatmolkerei Bauer

    9. Juni 2026

    Durch den Einsatz eines Cobots von Yaskawa und einer automatisierten Palettierungsanlage von Profipack wird bei der Palettierung von Pouchbeutelverpackungen in offenen Trays eine Taktzeit von 20 Sekunden pro Tray bei…