
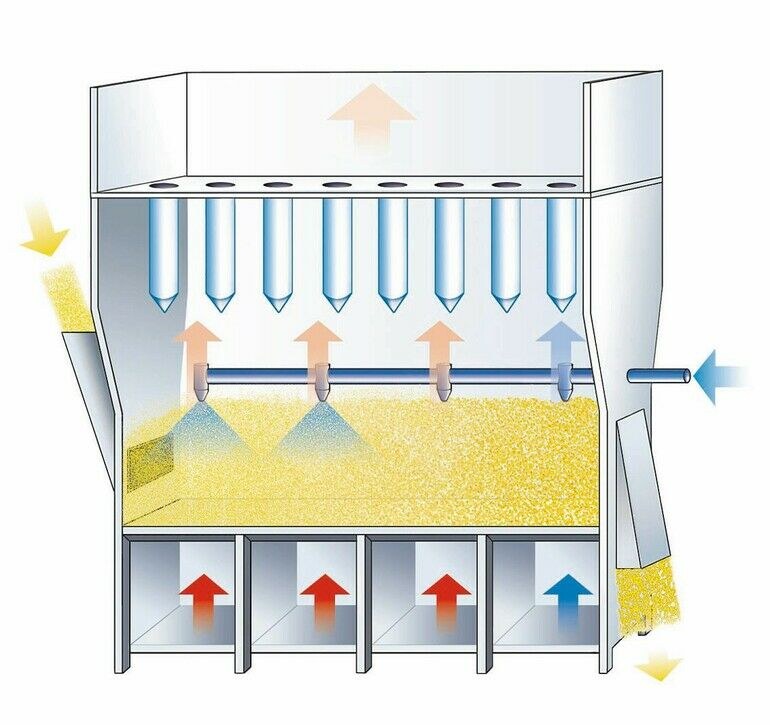
Sollen flüssige Ausgangsprodukte in Schüttgüter überführt werden, wird sowohl das Verfahren der Sprühtrocknung als auch der Wirbelschichtsprühgranulation genutzt. Die Wahl der optimalen Technologie hängt davon ab, welche Partikeleigenschaften eingestellt werden müssen, um die spezifischen Anwendungen zu ermöglichen.
Die Trocknung feststoffbeladener Flüssigkeiten überführt Produkte in eine leichter handhabbare Form und macht sie unter Umgebungstemperaturen lagerfähig. Die entstehenden Schüttgüter sind nicht nur stabiler als das Ausgangsmaterial, sondern haben auch ein geringeres Gewicht und Volumen, wodurch die Transport- und Lagerkosten sowie der Handhabungsaufwand sinken.
Sprühtrocknung für große Mengen
Um Flüssigkeiten möglichst schnell zu trocknen, eignet sich das Versprühen in einem heißen Luftstrom, also die Sprühtrocknung. Sie wird seit Jahrzehnten eingesetzt, um großvolumige Massenprodukte wie Milchpulver schnell und kostengünstig zu trocknen. Neben der Eignung für große Mengen ist die Sprühtrocknung auch für Produkte mit niedrigem Feststoffgehalt gut geeignet, da recht hohe Temperaturen eingesetzt werden können. So kann viel Wasser verdampft werden. Dank der geringen Kühlgrenztemperatur werden empfindliche Sprühtrocknungsprodukte dennoch geschont. Probleme können durch den hohen Staubanteil der Sprühturmprodukte entstehen, speziell wenn es sich um Enzyme oder andere Proteine handelt. Sie sind oft potente Allergene und als Staub fein verteilt auch in geringer Konzentration hochwirksam.
Gezielte Produkteigenschaften
Im Vergleich zur Sprühtrocknung sind die Produkteigenschaften im Wirbelschichtverfahren ganz gezielt einstellbar. Je nach Wahl der verfahrenstechnischen Parameter sowie der technischen Konfiguration der Anlage können Partikelform, -aufbau und -größe nahezu frei definiert und produziert werden. Ermöglicht wird das durch die Vereinigung zweier Prozessschritte: der konvektiven Trocknung und der Partikelbildung. Partikelgrößen können sehr flexibel von 50 μm bis 2 mm realisiert werden. Bei der Sprühtrocknung entstehen nur Partikel von etwa 10 μm Durchmesser, die dann für größere Körnungen in weiteren Schritten agglomeriert werden müssen. Glatt Ingenieurtechnik kennt die jeweiligen Prozessanforderungen genau und projektiert auf das jeweilige Kundenprodukt abgestimmte Wirbelschichtanlagen.
Prinzip der Wirbelschichtgranulation
Im Gegensatz zur Sprühtrocknung, bei der die Verdüsung der feststoffhaltigen Flüssigkeit in einer leeren Prozesskammer erfolgt, wird sie bei der Sprühgranulation in ein Wirbelbett aus fluidisierten, arteigenen Partikeln versprüht. Das Lösemittel verdampft, sodass durch Tröpfchen- und Filmtrocknung Partikelwachstum stattfindet. Parallel zu diesem Vorgang, der auch als Granulationstrocknung oder Aufbaugranulation bezeichnet wird, werden stetig neue Granulationskerne generiert. Sie können auf zwei Arten entstehen: Im Prozess selbst bilden sie sich durch Abrieb und verdüste Tröpfchen, die die fluidisierten Partikel im Wirbelbett verfehlen und wie bei der Sprühtrocknung direkt trocknen. Extern können Granulationskeime aus Feinpartikeln oder zerkleinerten Granulaten aus dem Mahl-Sieb-Kreislauf gebildet werden. Im Mahl-Sieb-Kreislauf wird Über- und Unterkorn abgetrennt, in der Regel über eine Stiftmühle zerkleinert und dem Prozess wieder zugeführt. Sowohl die direkte Keimbildung nach dem Prinzip der Sprühtrocknung, das sogenannte „Overspray“, als auch die indirekte Keimzufuhr steuern im laufenden Prozess das stetige Wachstum der Partikel und bilden die Grundlage für einen stabilen kontinuierlichen Granulationsprozess.
Prozessschritte kombinieren
Kontinuierlich betriebene Wirbelschichtsprühgranulationsanlagen bieten durch ihren Mehrkammeraufbau die Möglichkeit mehrere Prozessschritte zu kombinieren. Theoretisch kann eine rechteckige Wirbelschichtanlage beliebig lang gebaut werden, sodass in den aneinandergereihten Prozesskammern unterschiedliche Produkteigenschaften eingestellt werden können, um individuelle Partikel zu erzeugen. So gelang es den Glatt-Prozessingenieuren in einem Kundenprojekt aus einer Lösung hydrolysierter Proteine mittels Wirbelschicht in einem initialen Sprühtrocknungsschritt leicht lösliche pulverförmige Partikel zu generieren. Im weiteren Prozessverlauf wurden diese dann über mehrere Anlagenzonen agglomeriert, bis am Ende Partikel mit einer leicht höheren Dichte entstanden, die besser einsinken und sich dann schneller und vollständiger lösen als reine Sprühtrocknungsprodukte. Bisher lag der Fokus bei der Sprühgranulation auf kompakten Teilchen wie bei Enzymprodukten oder Düngemitteln. Die Einstellung von Produkteigenschaften von einem leicht löslichen feinen Granulat zu kompakten Partikeln in einem Prozess eröffnet neue Möglichkeiten in der Sprühtrockung von Flüssigkeiten.
Prozessparameter nach Maß
Mehrkammerwirbelschichtanlagen können von oben oder von unten sprühen, Zwischentrocknungs- und -kühlungsschritte sind möglich oder es kann die nachträgliche Kühlung im gleichen Apparat vorgenommen werden. Zudem lassen sich Wirbelschichtsprühgranulationsanlagen für den Umgang mit organischen Lösemitteln oder oxidationsempfindlichen Produkten einfach im geschlossenen Kreislaufbetrieb realisieren. Ein wesentlicher Unterschied zwischen Sprühtrocknung und Wirbelschichtsprühgranulation liegt in der Partikelgröße und -morphologie: Bei der Sprühtrocknung erfolgt die Trocknung der Einzelpartikel von außen nach innen, während bei der Sprühgranulation in der Wirbelschicht der Aufbau schichtweise erfolgt und die Partikel entgegengesetzt von innen nach außen trocknen. Nur beim Versprühen von Schmelzen und reinen Suspensionen entstehen bei der Sprühtrocknung Vollkugeln. Sobald die Flüssigkeit eine gelöste Komponente enthält, ergeben sich Hohlkugeln in unterschiedlichen Formen. Der heiße Luftstrom, in dem die Sprühtropfen trocknen, verursacht eine harte äußere Schale des Einzelpartikels mit hoher Konzentration der gelösten Komponente, während der Kern des Partikels noch Feuchtigkeit enthält. Mit zunehmender Temperatur entweicht diese schlagartig und verursacht – je nach Trocknungsgeschwindigkeit und Feststoffkonzentration der Flüssigkeit – Hohlkugeln bzw. Einbeulungen der Partikel. In bestimmten Anwendungsfeldern wie der Mikroverkapselung aktiver Inhaltstoffe sind diese Partikeleigenschaften ungeeignet, da das Ziel der Mikroverkapselung darin besteht, im Kern der Partikel Flüssigkeiten einzuschließen und vor Umgebungsbedingungen zu schützen.
Vorteile der Sprühgranulation
Bei der Sprühgranulation entstehen durch den schichtweisen Aufbau feste, kompakte und runde Vollkugeln mit zwiebelförmiger Struktur. Die Aufbaugranulation – das sogenannte „Layering“ – ermöglicht ein flexibles und komplexes Produktdesign, da Partikel aus verschiedenen Feststoffschichten gebildet sowie Kerne beladen und beschichtet werden können. Das bietet insbesondere Herstellern von Nutrazeutika die Möglichkeit, ihre Produkte gezielt zu funktionalisieren und mit einem höheren Mehrwert auszustatten. Zusätzlich kann im gleichen Apparat ein Coating der zuvor sprühgranulierten Partikel durchgeführt werden, um beispielsweise eine retardierende Wirkung zu erzielen, die aktive Komponente vor äußeren Einflüssen zu schützen oder einen unangenehmen Geschmack oder Geruch zu maskieren.
Sprühgranulate unterscheiden sich von Trocknungsprodukten durch die anwendungsabhängig einstellbaren Partikeleigenschaften wie Partikelgröße, -form und -aufbau. Insbesondere für empfindliche Nutrazeutika ist die Wirbelschichtsprühgranulation sehr empfehlenswert, beispielsweise um Emulsionen und Öle in sehr kompakte Partikel zu überführen. Durch die kleinere Oberfläche im Vergleich zu Sprühtrocknungsprodukten sind die Nutrazeutika besser gegen Oxidation geschützt als in einem Pulveragglomerat. Hinzu kommen die geringeren Trocknungstemperaturen im Vergleich zur Sprühtrocknung.
Versuche im Labor und auf Pilotanlagen sind der wichtigste Schritt bei der Prozess- und Produktentwicklung für die Wirbelschichtsprühgranulation. Glatt Ingenieurtechnik aus Weimar begleitet alle Wirbelschichtprojekte deshalb sehr eng bis zum Aufbau, der Inbetriebnahme und der Prozessabnahme beim Kunden vor Ort. Über die Entwicklung kundenspezifischer und funktionalisierter Produkte bzw. maßgeschneiderter Prozesse hinaus bietet Glatt alle Leistungen von der Projektanbahnung, Entwicklung und Realisierung bis hin zur schlüsselfertigen Fabrik.
Autorin: Gudrun Ding
Head of Business Development Process Technology,
Glatt Ingenieurtechnik



