
Markus H. Gericke
Jedes Fördersystem hat Vor- und Nachteile. Diese gilt es für jeden einzelnen Fall abzuwägen, um die bestmögliche Lösung des Förderproblems auszuwählen. Als Beispiel für die Auswahl und Ausführung eines pneumatischen Fördersystems dient die Installation bei Avebe in Holland. Avebe ist einer der Weltmarktführer bei der Herstellung von Stärke und hat kürzlich seine Anlage in Holland mit einer neuen Installation für die Förderung von Kartoffelstärke erweitert. Die Aufgabenstellung beinhaltete die kontinuierliche Förderung der noch feuchten Stärke aus dem Trockner in verschiedene Lagersilos oder direkt in das Abfüllsilo für die Lastwagenbefüllung. Die Stärke sollte über 240 m mit einer vertikalen Steigleitung von 24 m in die 150 m3 umfassenden Silos transportiert werden. Die Durchsatzleistung sollte dabei 20 bis 25 t/h betragen. Zu Beginn des Projekts musste die grundlegende Entscheidung getroffen werden, ob für den Materialtransport ein mechanisches oder ein pneumatisches Fördersystem eingesetzt werden sollte. Bei pneumatischen Fördersystemen wird das Produkt in eine Rohrleitung eindosiert und mithilfe eines Luftstroms (entweder Druckluft oder Vakuum) in der Rohrleitung zum Bestimmungsort transportiert. Dort wird es wieder vom Luftstrom getrennt. Da pneumatische Fördersysteme geschlossen sind, stellen Sauberkeit und Hygiene der Anlage kein Problem dar. Zudem lassen sie sich auf über 1000 m Förderweg auslegen. Im Gegensatz dazu sind mechanische Fördersysteme oftmals offen (Bsp. Förderbänder) und führen demnach zu einer Kontamination des Produktes bzw. zu Verschmutzungen der Umgebung. Sie erfordern außerdem einfache Förderwegisometrien und ausreichend Platz bei der Installation.
Ein weiterer Grund, der für den Einsatz eines pneumatischen Fördersystems bei Kartoffelstärke spricht, ist die Produktfeuchte nach dem Trocknen. Feuchte Produkte neigen bei mechanischer Belastung zum Anbacken und können so die Performance der Anlage beeinträchtigen und den Transport unter Umständen zum Erliegen bringen.
Nach dem generellen Entscheid für ein pneumatisches Fördersystem galt es, aus den verschiedenen pneumatischen Fördersystemen das geeignetste System auszuwählen. Für die Auslegung von pneumatischen Fördersystemen müssen dabei folgende Punkte beachtet werden:
- das Layout der Förderanlage (horizontale und vertikale Weglängen, Anzahl Rohrkrümmer)
- der geforderte Durchsatz
- und die Produkteigenschaften
Zur Auswahl stehen als Dosierorgane Zellenradschleusen oder Druckbehälter. Bei Zellenradschleusen wird das Produkt mechanisch durch ein rotierendes Zellenrad in die Rohrleitung eingebracht und mit hohen Luftgeschwindigkeiten weggetragen. Die Luftgeschwindigkeiten betragen im Normalfall zwischen 25 und 30 m/s. Das Produkt wird mit etwa 70 % der Luftgeschwindigkeit mitgeschleppt. Auf jedes einzelne Produktkorn wirken im Luftstrom Auftriebs-, Gewichts- und Umströmungswiderstandskräfte. Kollisionen der Produktkörner mit der Rohrleitungswand ergeben zudem noch weitere Reibungsverluste. Diese Widerstandskräfte summieren sich über die Anzahl an Partikeln und über die Förderdistanz. Sie werden schlussendlich durch den Förderdruck dargestellt. Diesen Förderdruck muss die Luft überwinden, um den Transport aufrechtzuerhalten.
Für Förderungen mit Zellenradschleusen wird der Förderdruck meist auf unter 1 bar limitiert, da sich ansonsten die Probleme mit der Leckluft und der Produkteindosierung häufen. Dies kann man durch die Wahl der Produktbeladung im Luftstrom einstellen. Die Beladung charakterisiert zusammen mit der Luftgeschwindigkeit den Förderzustand des Produktes in der Rohrleitung. Es gibt vier Förderzustände. Der erste Förderzustand ist charakterisiert durch eine geringe Beladung bei hohen Luftgeschwindigkeiten. Die Partikel sind vollkommen homogen im Luftstrom verteilt und fliegen als Einzelpartikel durch die Rohrleitung. Durch Reduzierung der Luftgeschwindigkeit sammeln sich einige Partikel im unteren Teil des Rohres und werden als Strähne transportiert. Im oberen, verengten Teil des Rohres befinden sich die Partikel hingegen wiederum homogen im Luftstrom suspendiert. Durch eine weitere Reduzierung der Luftgeschwindigkeit geht die Strähnenförderung in eine Dünenförderung über. Falls die Produkteigenschaften gewisse Voraussetzungen (wie z. B. gute Luftdurchlässigkeit) erfüllen, ist sogar eine noch langsamere Förderung in Form von Pfropfen möglich. Bei der Pfropfenförderung füllt das Produkt den Rohrdurchmesser komplett aus. Dieser Förderzustand wird durch sehr hohe Beladungen und sehr niedrige Geschwindigkeiten charakterisiert. Deshalb wird dieses Verfahren für sehr abrieb- oder bruchempfindliche Schüttgüter verwendet oder dort, wo eine Entmischung minimiert werden muss.
Bei zu hohen Fördergeschwindigkeiten bildet sich bei feuchten und klebrigen Produkten ein Produktbelag an der Innenseite der Rohrleitung. Die Stärke sollte demnach bei einer Geschwindigkeit gefördert werden, bei der Anbackungen minimal sind. Eine sehr schonende und langsame Pfropfenförderung war allerdings für diesen konkreten Fall nicht nötig. Deshalb fiel die Wahl auf eine Strähnenförderung mit mittleren Luftgeschwindigkeiten. Da Zellenradschleusen nur bis etwa 1 bar Förderdruck vernünftig arbeiten, müsste mit einer sehr kleinen Produktbeladung über die 240 m lange Strecke gefördert werden. Dies hätte natürlich auch Auswirkungen in Form von gesteigertem Luftverbrauch, größeren Rohrleitungen und größeren Filtern.
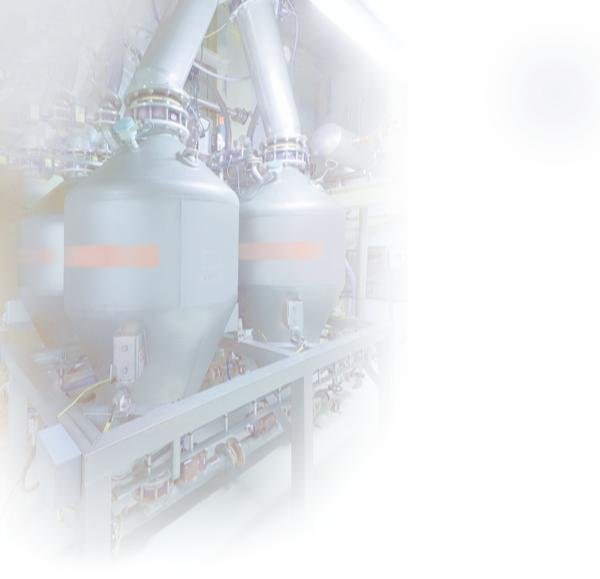
Zudem kann sich das feuchte Produkt auf dem Zellenrad oder auf dem Gehäuse aufbauen und zusätzlichen Reinigungsaufwand erzeugen. Bei der Förderung mit einem Druckbehälter gibt es hingegen keine rotierenden Teile, und es können höhere Förderdrücke ohne Probleme erreicht werden. Deshalb fiel die endgültige Wahl im Falle der Kartoffelstärke auf eine Strähnenförderung mit Druckbehältern. Um die Kartoffelstärke kontinuierlich vom Trockner wegfördern zu können, wurde ein Doppelsendersystem eingesetzt. Während der eine Druckbehälter das Produkt fördert, wird der andere Druckbehälter befüllt. Im Falle einer Störung eines Druckbehälters könnten mit dem anderen Druckbehälter noch etwa 70 % der nominalen Förderleistung erreicht werden. Die Steuerung erlaubt demnach einen Einzelsender- sowie einen Doppelsenderbetrieb. Die Druckbehälter sind auf 3,9 bar Betriebsdruck zugelassen. Somit stellen Förderdrücke von 2 bis 3 bar kein Problem dar. Um die Produktionsleistung des Trockners jederzeit überprüfen zu können, wurden die Druckbehälter auf Wiegezellen gesetzt. Die Anlage läuft nun schon seit mehr als zwei Jahren zuverlässig und erfüllt die hohen Ansprüche an die Apparate und an die geforderte Performance.
Für den besonders schonenden Transport setzt man anstelle der Strähnenförderung eine Pfropfenförderung mit Luftgeschwindigkeiten von 4 bis 12 m/s ein. Bei langsamen Luftgeschwindigkeiten von unter 10 m/s können sich aber die Produktpfropfen, abhängig von Produkt und der Rohrleitungsisometrie, nach einer gewissen Förderdistanz zu einem größeren Pfropfen zusammenschieben. Versuche haben gezeigt, dass ein einzelner Materialpfropfen in der gleichen Rohrleitung einen höheren Verschiebewiderstand hat, als mehrere kleine Pfropfen derselben Materialmenge. Ein großer Pfropfen lässt demzufolge den Förderdruck stark ansteigen, und als Folge des angestiegenen Förderdrucks wird die Fördergeschwindigkeit weiter reduziert. Dies wiederum lässt den Druck weiter ansteigen, da die zur Förderung notwendige Geschwindigkeit unterschritten wird. Die Folge: Die Rohrleitung verstopft.
Um dennoch eine hohe Betriebssicherheit bei der schonenden und langsamen Förderung zu gewährleisten, wird der Druckanstieg in der Rohrleitung detektiert und, falls nötig, zusätzliche Luft an den kritischen Stellen der Rohrleitung eingeblasen. Dies bewirkt die Aufspaltung des großen Pfropfens in mehrere kleinere Pfropfen und verringert dadurch den Förderdruck wieder. Im Anschluss wird die Zusatzluft wieder ausgeschaltet, um nicht zu viel Luft zu verbrauchen und um schlussendlich nicht doch zu einer zu hohen Fördergeschwindigkeit zu kommen, die schädlich für das Produkt wäre.
Mit diesem Förderverfahren können empfindliche und schwierige Produkte schonend über mehr als 100 m gefördert werden. Anwendungen findet man in der Waschmittelindustrie, in der chemischen Industrie und in der Nahrungsmittelindustrie. Umfangreiche Tests im Technikum für die Peter Kölln KGaA, Elmshorn, haben gezeigt, dass mit diesem System eine staubarme Förderung von Klein- und Großblatt-Haferflocken über 120 m möglich ist.
dei 436
Mehr zur Pfropfenförderung
Fördertechnische Lösungen von Gericke
Powtech 2008



