
Natriumchlorid ist nicht nur ein lebensnotwendiger Bestandteil unserer Nahrung, sondern findet als Industriesalz oder Gewerbesalz in vielen Bereichen Anwendung. So vielfältig die Anwendungsmöglichkeiten sind, so zahlreich sind auch die Salzqualitäten und Gebindeformen. Die Wirtschaftlichkeit der Salzproduktion und die unterschiedlichen Salzqualitäten hängen entscheidend von der Trocknung in effizienten Wirbelschichttrocknern und von der Fraktionierung in modernen Siebmaschinen ab. Die bergmännische Gewinnung, die chemische Reinigung der Rohsole, die an-schließende Kristallisation und die Trennung von Mutterlauge und Salzbrei in Zentrifugen sind die ersten Produktionsschritte. Zur Erzielung einer Restfeuchte von 0,1 bis 0,025 % wird das Salz in Trocknern nachbehandelt. Um Verunreinigungen zu entfernen und verschiedene Kornfraktionen und Salzqualitäten herstellen zu können, wird das Salz im Anschluß daran gesiebt und in verschiedenen Gebinden abgepackt oder zu Tabletten gepreßt.
Zur Salztrocknung setzt man traditionell Vibrations-Wirbelschichttrockner ein, die sehr hohe Anfangsfeuchten von bis zu 6 % verarbeiten können. Bei direkter Beheizung, beispielsweise mit Erdgas, lassen sich sehr einfach aufgebaute Anlagen realisieren.
Ein wesentlicher Schritt in Richtung Verringerung des Energiebedarfs ist einem süddeutschen Unternehmen mit der Entwicklung von Wirbelschichttrocknern mit integrierten Heizflächen gelungen. Durch den Einsatz dieser Geräte verbessert sich die Wirtschaftlichkeit der Salztrocknung sprunghaft.
Die Wirbelschicht zeichnet sich durch hervorragende Rahmenbedingungen für den Wärmeübergang aus. Die Trocknungsluft wird optimal mit Feuchte angereichert, so daß ihre Temperatur nach dem Eintritt durch den Gasverteilboden auf einem relativ kurzen Strömungsweg deutlich abnimmt und schnell eine Sättigung erreicht wird. Deshalb waren nur geringe Wirbelschichthöhen sinnvoll. Eine Erhöhung der Trocknungslufttemperatur ist häufig nicht möglich, da nur Energieträger mit festgelegtem Temperaturniveau zur Verfügung stehen. Häufig lassen thermolabile Produkte ebenfalls keine Erhöhung der Trocknungslufttemperatur zu.
Dennoch läßt sich dieses Verfahren weiter verbessern. Der Schlüssel hierzu ist eine kontinuierliche Zufuhr von Wärmeenergie. Diese sorgt dafür, daß die Trocknungslufttemperatur beim Durchströmen der gesamten Wirbelschicht nahezu konstant bleibt. Auf diese Weise kann die Feuchtebeladung der Trocknungsluft deutlich erhöht werden.
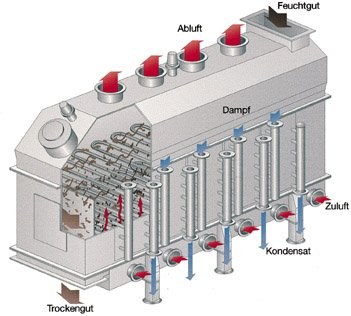
In der Praxis läßt sich dieses Prinzip problemlos durch direkt in der Wirbelschicht befindliche Heizflächen realisieren (Abb. 1). Diese halten die Trocknungsluft beim Durchströmen der gesamten Wirbelschicht auf einem konstanten Temperaturniveau. Mit Hilfe von Rohrbündelwärmetauscher-Modulen wird der Trocknungsluft und Wirbelschicht kontinuierlich Energie zur Verfügung gestellt. Bei gleicher Trocknerleistung sind so deutlich geringere Mengen an Trocknungsluft auf niedrigerem Temperaturniveau notwendig. Die thermodynamischen Zusammenhänge verdeutlicht das in Abbildung 2 dargestellte Mollier-Diagramm: Der theoretische Trocknungsvorgang ist durch eine gleichbleibende Gesamtenthalpie der Trocknungsluft gekennzeichnet. Der Trocknungsvorgang ist bei niedrigem Temperaturniveau der Trocknungsluft durch die Kurve 1-2 und bei höherem Temperaturniveau durch die Kurve 3-4 jeweils bei konstanter Enthalpie beschrieben. Die höhere Anfangstemperatur der Trocknungsluft im zweiten Fall hat eine höhere Feuchtebeladung der Luft und damit eine bessere Trocknung zur Folge. Durch die Integration von Heizflächen in der Wirbelschicht kann das Temperaturniveau der Trocknungsluft nahezu konstant gehalten werden. Die Trocknung erfolgt nun gemäß der Kurve 1-4. Das Ergebnis ist eine optimierte Trocknung auf einem deutlich niedrigerem Temperaturniveau der Trocknungsluft.



