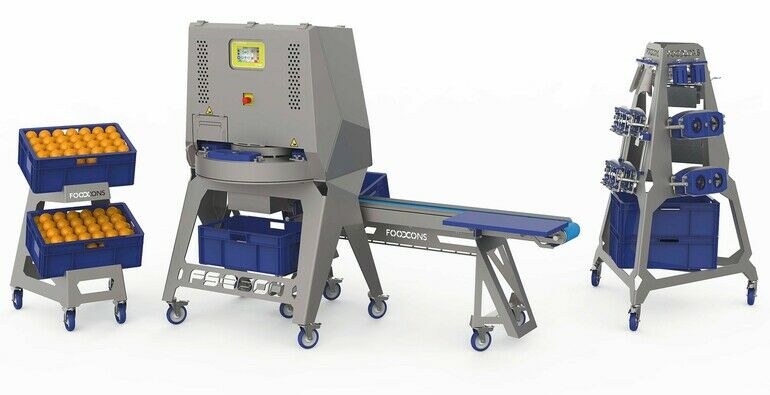
Foodcons entwickelt und produziert Stanz-, Schneide- und Schälmaschinen für Obst und Gemüse. Zum Einsatz kommt die Technik des Unternehmens in der Regel in Kühlhäusern von Restaurantketten, Lebensmittelherstellern oder Cateringbetrieben. Trommelmotoren mit Schutzklasse IP69K plus haben sich in diesem Umfeld als geeigneter Antrieb für die Transportbänder der Maschinen erwiesen.
Die im Jahr 2004 von Karsten Schmitz und Lars Möhlenbrock gegründete Foodcons GmbH & Co. KG bietet Kunden aus dem Lebensmittel-, Convenience- und Restaurantkettenbereich selbst entwickelte und gefertigte Stanz-, Schneid- und Schälmaschinen für Gemüse und Früchte an. Zuvor hatte das Unternehmen Produkte anderer Hersteller vertrieben. Der Schritt hin zu einer eigenen Produktfamilie wurde durch die Übernahme des auf Stanzmaschinen spezialisierten Unternehmens Federolf aus Baden-Württemberg möglich. Heute exportiert der in Viersen am Niederrhein ansässige Hersteller seine Maschinen nicht nur in zahlreiche europäische Länder, sondern auch nach Amerika, Asien und Australien.
Convenience-Bereich wächst weiter
Dass die Geschäfte des Unternehmens gut laufen, liegt vor allem an der stetig steigenden Nachfrage im Catering- und Conveniencebereich. Zu den Hauptkunden zählen Verarbeiter von Obst und Gemüse aus dem Gastro- und Cateringsegment, aber auch Lebensmittelhersteller aus der gemüse- und obstverarbeitenden Industrie. Die Stanz- und Schneidemaschinen finden beispielsweise bei Zulieferern großer Fastfood-Ketten Anwendung, wo an 365 Tagen im Jahr rund um die Uhr Tomaten in Scheiben – ohne Endstücke – geschnitten werden. Vier parallel beschickbare Maschinen verarbeiten dabei bis zu 3600 dieser Nachtschattengewächse pro Minute. Auch bei vielen weiteren Gemüse-, Salat- und Obstsorten spielen die Foodcons-Maschinen eine wichtige Rolle bei der kundengerechten Verarbeitung der Rohware zu Scheiben, Sticks oder Ecken.
Ein wichtiger Wachstumstreiber sind neben der ausgeklügelten Arbeitsweise der von Foodcons konstruierten Maschinen die hohe Kundenorientierung beim Service sowie permanente Weiterentwicklungen im Produktportfolio. Diese führte jüngst zum Wechsel der Motortechnologie, die zum Transport der Roh- und Fertigware auf Förderbändern zum Einsatz kommt.
Hohe Wasserbeständigkeit gefordert
„Da unsere Maschinen im Regelfall in Kühlhäusern bei Umgebungstemperaturen von ca. 7 °C eingesetzt werden, sind die Anforderungen an Material und Technik entsprechend hoch, nicht zuletzt aufgrund der in diesem Bereich herrschenden hohen Luftfeuchtigkeit und intensiven Wasch- und Reinigungsaktivitäten“, erklärt Lars Möhlenbrock, Geschäftsführer und Technischer Leiter bei Foodcons. Dies führte in der Vergangenheit bei den für die Transportbänder eingesetzten Standardmotoren mit Kettenrad oder Keilriemen zu häufigen Ausfällen. „Mit solchen Motoren, die nur einfachen IP-Schutz bieten, haben wir regelmäßig schlechte Erfahrungen gemacht, was ihre Abschirmung gegen Wasser und Feuchtigkeit angeht“, berichtet Möhlenbrock. In der Folge sei es vermehrt zu Motorausfällen und daraus resultierenden teuren Stillständen und damit Produktionsausfällen bei den Kunden gekommen.