
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Umbau ohne Stillstand
    Bildquelle nicht angegeben
    Technik

    Umbau ohne Stillstand

    Mit der Modernisierung von Anlagenteilen hat Unilever in Heppenheim einen weiteren Schritt in Richtung Energieoptimierung getan und dabei die langfristige
    Veröffentlicht
    03. November 2011
    Lesezeit
    4 Minuten
    Rubrik
    Technik

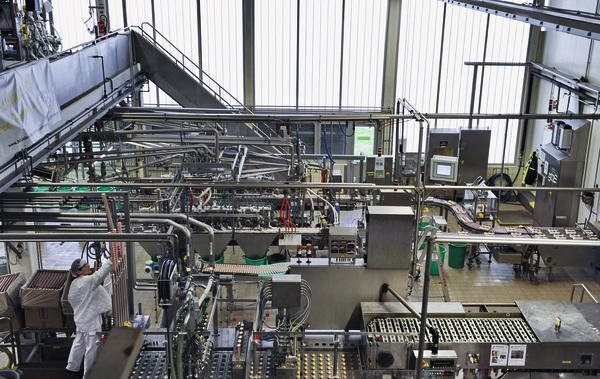
    An sieben Standorten produziert Unilever Deutschland Nahrungsmittel wie Eiscreme, Fertiggerichte oder Margarine. Einer der Standorte ist das Werk Heppenheim, die größte Unilever-Eisfabrik. Von Heppenheim aus beliefert Unilever ganz Europa mit Magnum, Capri, Cremissimo, Viennetta und anderen Eismarken. Das Werk setzt auf Wachstum und nachhaltige Produktion. Mit 770 Mitarbeitern kann es bis zu 170 Millionen Liter Speiseeis im Jahr produzieren. In der Hochsaison verlassen täglich mehr als 1500 Paletten mit Eiscremegebinden die vier Produktionshallen.

    Zum Erwärmen oder Kühlen von Veredelungszutaten wie Schokolade setzt die Mixabteilung portable Temperierer mit Hardware-Regler und Schützen ein. Für diese Geräte sind jedoch keine Ersatzteile mehr verfügbar, was die Prozesssicherheit langfristig gefährdet. Jedes Schütz in den Temperiergeräten macht etwa 100 000 Schaltspiele pro Jahr. Mit dieser Beanspruchung würden sie sich schnell ihrem theoretischen Verschleißalter nähern. Die alten Hardware-Regler stellen nach außen eine Blackbox dar. Ende letzten Jahres fiel daher der Startschuss für den Umbau der Temperierer. Die Aufgabenstellung sah vor, dass die vorhandene Infrastruktur der Temperiergeräte beibehalten wird. Die bisher eingesetzten Regler und die Schützsteuerung sollten durch eine moderne, zukunftssichere SPS ersetzt werden, die den Regler als Software-Regler nachbildet. Eine Ankopplung an das Prozessleitsystem sollte ebenfalls möglich sein. Die zukünftige Sensorik und Aktorik war mit DC 24V umzusetzen.

    Die Elektroverantwortlichen in der Mixabteilung wählten als Steuerung das Wago-I/O-System mit dem Ethernet-Controller 750–871. Durch die geringen Abmessungen und den modularen Aufbau passte die Steuerung problemlos in den zur Verfügung stehenden Montageraum im Temperierer. Die individuell zusammenstellbaren Digitaleingangs- und Ausgangsklemmen sowie die Analogeingangs- und Ausgangsklemmen des Systems ersetzen die alten Schaltgeräte und lassen trotzdem noch genügend Platz für Erweiterungen. Ein weiteres Plus für das I/O-System ist die große Auswahl an Sonderklemmen, wie die Pt100-Temperaturmessklemme. Mit den im Controller integrierten Ethernet-Schnittstellen lässt sich das Temperiergerät einfach in das Automatisierungskonzept der Mixabteilung integrieren. Damit haben die Temperiergeräte nicht länger eine Inselstellung, sondern stellen die Prozessdaten via OPC-Server dem übergeordneten Leitsystem zur Verfügung. Außerdem konnte ein Alarmmanagement via E-Mail in die Steuerung integriert werden, das Fehler- und Grenzwerte überwacht und somit zur Prozesssicherheit beiträgt.

    Stolz ist das Heppenheimer Unternehmen auch auf seine Fortschritte beim Thema Nachhaltigkeit: Energieverbrauch und Abfallmengen sind seit Jahren rückläufig. Das neue Blockheizkraftwerk sorgt für eine Verringerung der CO2-Emissionen um jährlich 3000 t. Weitere Maßnahmen zur Einsparung von Energie werden ständig erarbeitet. Durch die Modernisierung der Temperierer bietet sich jetzt die Möglichkeit, über das I/O-System auch Energiedaten zu erfassen. Die am I/O-System angereihten Digital-/Analogeingangs- und Ausgangsbusklemmen nehmen Signale von Durchflussmessern, Temperaturfühlern und Stromzählern auf, auf deren Basis die SPS die Leistungsdaten berechnen.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Schon seit 1997 setzt Unilever das Wago-I/O-System in Verbindung mit Profibus-Kopplern ein. Insgesamt sind rund 150 solcher I/O-Knoten verbaut. Trotz der Beanspruchung durch Temperaturwechsel und Vibrationen gab es nie Probleme mit den Wago-Komponenten. Durch den Einsatz der Controller erhöhte sich die Flexibilität, was die Ausnutzung der Anlagen und auch die Feinabstimmungen bei der Temperierung angeht. Beispielsweise konnten durch die Optimierung in den Regelkreisen die Energiekosten bei den Temperiergeräten gesenkt werden.

    Die Verantwortlichen haben vor der endgültigen Entscheidung für ein System neben den technischen auch die wirtschaftlichen Aspekte abgewogen. Die nötigen Investitionen lagen beim Einsatz des Automatisierungssystems von Wago bei nur rund einem Drittel gegenüber vergleichbaren Systemen anderer Hersteller. Dank der Programmierbarkeit nach IEC 61131–3 mit CoDeSys konnten sämtliche Regelparameter für die Temperaturführung, Fehlerüberwachungen und Grenzwerteinstellungen einfach optimiert werden. Insbesondere die bei CoDeSys integrierte Programmiersprache CFC brachte für die Programmierer einen entscheidenden Vorteil. Auch die kostenlos zur Verfügung gestellten Bibliotheken für CoDeSys flossen in die Entscheidungsfindung ein.

    Ein weiteres Ziel bei der Modernisierung der Temperierer war es, eine bislang fehlende Visualisierung am Gerät zu installieren: Ein Touch-Display mit einer Eingabemaske für die Regler-, Grenz- und Sollwerte sowie für eine Vor-Ort-Anzeige von Istwerten, Fehlern, Alarmen und Grenzwertverletzungen. Hier hat man sich für das Web-Panel 762–1057 aus der Produktfamilie Perspecto in 5,7“ entschieden. Die Perspecto-Panels sind optimal auf das I/O-System abgestimmt und zeichnen sich durch eine flache Bauform aus. Das Web-Panel ist mit seiner speziellen Software zum Anschluss an Controller mit eigenem Web-Server wie dem 750–871 ausgestattet. Neben der Vor-Ort-Diagnose ermöglicht der integrierte Web-Server den Zugriff von jedem angeschlossenen PC im Netzwerk via Browser oder über einen sicheren VPN-Tunnel aus der Ferne. Mit der Software Automation Cockpit, die Tools wie Ethernet-Settings, I/O-Check und I/O-Update enthält, wird die Erstellung von Visualisierungs- und Steuerungsapplikationen erleichtert.

    Wichtig für die Heppenheimer Eisfabrik ist, dass die Umbaumaßnahmen keine oder nur geringe Auswirkungen auf die Produktion haben. Daher wurde der erste Umbau an einem Ersatzgerät vorgenommen und getestet. Nach der erfolgreichen Testphase tauschten Mitarbeiter der Instandhaltung das Ersatzgerät mit dem in der Produktion installierten Gerät aus. Insgesamt werden so sukzessive alle zehn Temperiergeräte der Mixabteilung auf die neue Technik umgerüstet.

    Halle 7, Stand 230

    prozesstechnik-online.de/dei1111425

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

