
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Vakuum-Schlauchheber und Wechselgreifer
    Bildquelle nicht angegeben
    Technik

    Vakuum-Schlauchheber und Wechselgreifer

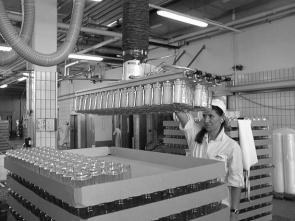
    Die Vakuum-Schlauchheber der Baureihe Jumbo sind in unterschiedlichen Ausführungen erhältlich. Die für Lasten von 20 bis 300 kg ausgelegten Gerätelassen
    Veröffentlicht
    12. Februar 2002
    Lesezeit
    3 Minuten
    Rubrik
    Technik

    Die Herstellung von Fruchtsäften und Konfitüren ist heute weitestgehend automatisiert. Allerdings gibt es Automatisierungslücken in der Prozesskette, die sich an die Rohfrucht-Verarbeitung anschließt. Dazu zählt beispielsweise die Verpackung der fertigen Marmeladen oder Säfte. Letztere gelangen zwar im Durchlaufverfahren in die entsprechenden Gläser oder Flaschen, doch die Gefäße selbst werden häufig noch manuell bereitgestellt. Aufgrund der unterschiedlich geformten Gläser bzw. Flaschen schrecken viele Unternehmen vor einer Automatisierung dieses Arbeitsschrittes mit Hilfe von Handhabungssystemen zurück. Anders das österreichische Unternehmen Darbo. Dieser bekannte Hersteller von Fruchtsäften und Konfitüren entschied sich für Teilautomatisierung der Gefäßbereitstellung mit Hilfe von Vakuum-Schlauchhebern und Wechselgreifern von Schmalz.

    Verwendet werden Konfitüregläser in unterschiedlichen Größen und Formen. Ihre Anlieferung erfolgt in Trays oder Kartonpaletten. Bisher wurden die Gläser manuell entnommen und auf die Stauförderstrecken der Abfüllmaschinen gesetzt. Diese stupide und eintönige Arbeit erledigten pro Abfüllmaschine drei Menschen. Die relativ hohe Zahl an Arbeitskräften ergab sich aus der Leistungsfähigkeit der eingesetzten Abfüllmaschinen.

    Die in Zusammenarbeit mit Schmalz erarbeitete Lösung basiert auf den Vakuum-Schlauchhebern der Baureihe Jumbo, dem modularen Aluprofil-Baukastensystem für Vakuum-Greifersysteme, den leistungsfähigen Gebläsen und Druckluft-Ejektoren zur Vakuumerzeugung und verschiedenem vakuum- und steuerungstechnischen Zubehör. Die auf der Basis der genannten Komponenten realisierte Lösung erhöht die Produktivität der Abfüllanlagen und zeichnet sich zudem durch eine hohe Wirtschaftlichkeit und Zuverlässigkeit aus. Insgesamt schaffte Darbo vier Vakuum-Schlauchheber der Baureihe Jumbo für den flexiblen Einsatz im Umfeld der Konfitüre-Abfüllmaschinen an. Werksseitig waren diese bereits mit Greifer-Schnellwechseladaptern ausgerüstet. Lediglich die Greifersysteme wurden speziell angefertigt und angepasst, wobei verschiedene Greifer auch bei nur halber Belegung voll funktionsfähig sind oder zumindest auch unvollständige Lagen greifen können. Ändern sich im Falle eines Produktwechsels die zu befüllenden Gebinde, muss lediglich über den Schnellwechseladapter der Greifer ausgetauscht werden. Die Vakuum-Schlauchheber sind nahe den Abfüllmaschinen an Säulenschwenkkranen installiert. Die Hubvorgänge werden über ein leistungsfähiges Gebläse realisiert, während für die Greif- und Haltefunktionen jeweils ein eigener Druckluft-Ejektor vorhanden ist, der als Vakuum-Erzeuger direkt im Greifer sitzt. Vorteil dieser Anordnung ist, dass das Vakuum sehr schnell zur Verfügung steht. Um ein Behälter-Handling ohne Einschränkungen hinsichtlich der Beweglichkeit zu ermöglichen, sind der Versorgungsschlauch und die Greifeinheit eines jeden Vakuum-Schlauchhebers so installiert, dass endloses Drehen und uneingeschränktes Hantieren möglich ist.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Die Vakuum-Schlauchheber Jumbo sind für Lasten bis 300 kg erhältlich. Die Bei Darbo eingesetzten Jumbo 65 heben Lasten bis 65 kg. Die Geräte haben einen ergonomischen Drehgriff, mit dem sie in allen Arbeitshöhen sehr leicht zu bedienen, zu führen und zu positionieren sind. Zusätzlich sind in die Greifer Positionierhilfen integriert, die die zu transportierenden Gläser und Vakuumsauger schützen. Über den Drehgriff wird nur der Hubschlauch für den Hebe- und Senkvorgang gesteuert. Über einen Schalter an der Bedieneinheit kann man das Vakuum für den Greifer (Druckluft-Ejektor) ein- und ausgeschalten. Um den Bestimmungen für den Einsatz von Geräten in der Lebensmittelindustrie und den damit verbundenen Umgebungsbedingungen zu genügen, wurden die Säulenschwenkkrane im unteren Bereich mit Edelstahlblechen verkleidet und die Hubschläuche mit Schutzhüllen ausgestattet.

    Nach der Inbetriebnahme der Vakuum-Schlauchheber konnte das Bedienpersonal pro Abfüllmaschine auf eine Person reduziert werden. Diese stellt die Konfitüregläser so schnell und sicher auf dem Stauförderband bereit, dass sowohl die Geschwindigkeit des Bandes als auch die Abfülltakte der Maschine erhöht werden konnten. Ergebnis: Die Produktivität der Gesamtanlage stieg deutlich. Des Weiteren ist auch die Motivation der Mitarbeiter gestiegen, denn die freigesetzten Arbeitskräfte wurden nicht entlassen, sondern erledigen im Rahmen einer Job-Rotation unterschiedliche Aufgaben. Beispielsweise übernehmen sie für etwa zwei Stunden die Beschickung der Abfüllsysteme.

    Die Amortisationszeit der Vakuum-Handlingsysteme liegt zwischen drei und sechs Monaten. Im Vergleich zu einer weitergehenden robotergestützen Automatisierung zeichnet sich die bei Darbo realisierte teilautomatisierte Lösung durch eine höhere Flexibilität aus. So lassen sich die benötigten Greifer einfach und schnell anfertigen und sofort adaptieren. Eine Programmierungs- und Inbetriebnahmephase, wie sie für Roboter-Lösungen typisch ist, gibt es nicht.

    E dei 202

    www.schmalz.de

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

