
Dr. Jürgen B. Breitenbach
Ein bekanntes Beispiel ist der gefriergetrocknete lösliche Kaffee, bei dem selbst die feinen Aromastoffe bei der Gefriertrocknung erhalten bleiben. Neben der Erhaltung der ursprünglichen Eigenschaften ist vor allem die ausgezeichnete Löslichkeit des gefriergetrockneten Produktes im entfernten Lösemittel und die Lagerung bei Raumtemperatur von Vorteil.
Gefriertrocknungsanlagen bestehen in der Regel aus einer Vakuumkammer, in der kühl- und beheizbare Stellflächen untergebracht sind, und einem Kondensator. Somit lässt sich das Produkt einfrieren, gefroren halten und später erwärmen, um die im Verlauf der Trocknung verbrauchte Sublimationsenergie wieder zuzuführen. Der Kondensator wird mit einem Kälteaggregat auf tiefe Temperaturen gekühlt, um den aus dem Produkt sublimierenden Dampf zu kondensieren. In dem Gefriertrocknungsprozess gehen vielseitige Parameter wie Abkühlgeschwindigkeit, Einfriertemperatur, Kammervakuum, Stellflächentemperatur und Länge der Haupttrocknung ein, die die Komplexität des Verfahrens zeigen. Deshalb sind zur Optimierung der Gefriertrocknungsprozesse eine präzise Mess- und Regeltechnik für Temperatur und Druck notwendig.
Grundsätzlich wird die Gefriertrocknung in drei zeitlich abgegrenzte Teilschritte, dem Einfrieren und der Haupt- und Nachtrocknung, eingeteilt. Durch Senken der Produkttemperatur wird das Lösemittel eingefroren, wobei zu beachten ist, dass der Gefrierpunkt des Lösemittels durch die gelösten Stoffe erniedrigt wird. Danach wird evakuiert und der Druck auf einen Wert abgesenkt, der im Phasendiagramm unterhalb des Gefrierpunktes des Lösemittels liegt. Der einzustellende Druckwert richtet sich im wesentlichen nach der einzuhaltenden Lösemitteltemperatur und wird mit Hilfe der Dampfdruckkurve ermittelt. Der eigentliche Trocknungsvorgang findet nun durch die Sublimation des Lösemittels bei dem eingestellten Druck (Vakuum) statt. Die zur Entfernung des Lösemittels in der Haupttrocknung verbrauchte Sublimationsenergie wird dem Produkt über die Stellflächen in Form von Wärme wieder zugeführt. Mit fortschreitender Trocknung wächst die Schichtdicke des bereits getrockneten Produktes von außen nach innen und die Sublimationsrate wird geringer. Um die Sublimation aufrecht zu erhalten, wird die Stellflächentemperatur kontinuierlich erhöht, jedoch nur so, dass es nicht zum Antauen kommt. In der Haupttrocknung sind Drücke um 10-1 mbar üblich. Bei der Nachtrocknung wird das verbleibende Lösemittel, das in der Produktmatrix gebunden ist, abgezogen. In der Praxis wird das durch Erhöhen der Stellflächentemperatur und den niedrigsten erreichbaren Kammerdruck von ca. 10-3 mbar realisiert.
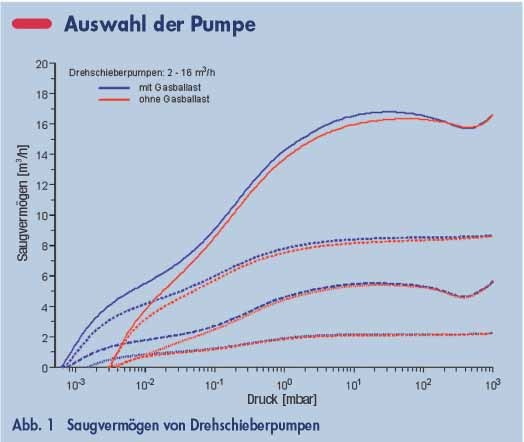
Das optimale Vakuum für die Gefriertrocknung richtet sich nach dem Lösemittel, das abgezogen werden soll. Zum Beispiel sublimiert Wasser bei 0 °C unterhalb eines Drucks von 6 mbar. Der Enddruck der Vakuumpumpe muss deshalb hier kleiner 6 mbar sein, bzw. die Vakuumpumpe muss noch ein nennenswertes Saugvermögen unterhalb 6 mbar haben. Chemiemembranpumpen sind wegen ihres korrosions- und chemikalienbeständigen Aufbaus in vielen Fällen die optimale Vakuumpumpe zum Abpumpen von Lösemitteldämpfen. Allerdings liegt der erreichbare Enddruck von mehrstufigen Chemiemembranpumpen bei ca. 1 mbar und reicht damit in der Regel für Gefriertrocknungsprozesse nicht aus. Deshalb kommen Drehschieberpumpen zum Einsatz. Der Kondensator der Gefriertrocknungsanlage hat bei richtiger Auslegung und entsprechend niedrigen Temperaturen ein hohes Saugvermögen für Dämpfe und es werden nur relativ kleine Drehschieberpumpen mit einem Saugvermögen von 2 bis 16 m3/h (Abb. 1) benötigt.



