
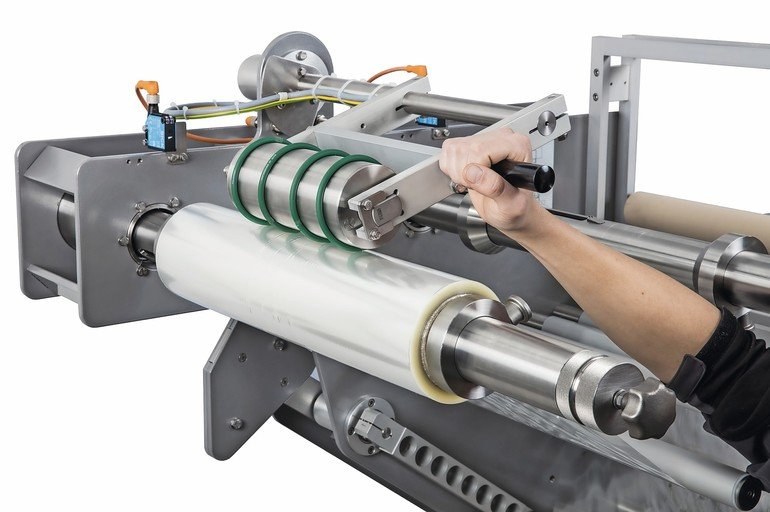
Der Hersteller von horizontalen Verpackungsmaschinen Barsch setzt zur motorischen Packstoffvorabrollung auf effiziente Trommelmotoren von Rulmeca. Sie sorgen dafür, dass die Folienspannung immer konstant ist – unabhängig vom Rollendurchmesser.
Seine Flowpackmaschinen rüstet Barsch mit unterschiedlichen Sensoren aus, um einen möglichst störungsfreien Anlagenbetrieb gewährleisten zu können und Anwendern die Bedienung zu erleichtern. So zeigt die horizontale Schlauchbeutelverpackungsmaschine beispielsweise rechtzeitig an, wenn die Folienrolle zur Neige geht oder dass Produkte nicht richtig aufgelegt wurden.
Außerdem sorgen die Maschinen durch eine aktiv geregelte Vorabrollung selbstständig dafür, dass die Folienspannung unabhängig von der Rollengröße immer konstant bleibt. Diese Funktion ist von großer Bedeutung für einen störungsfreien Betrieb. Dennoch verfügen die meisten Wettbewerbslösungen nicht über eine aktiv geregelte Vorabrollung. Sie nutzen lediglich einen Bremsriemen, der auf den sich abwickelnden Packstoff aufgelegt wird und dadurch leicht bremsend wirkt. Auf diese Weise wickelt sich die Rolle nicht zu schnell ab und die Folie wird unter Spannung gehalten. Der Nachteil: Die Bremswirkung des Bremsriemens muss bei diesen Lösungen je nach Durchmesser der Packrolle manuell über eine Feder justiert werden. Mit abnehmendem Durchmesser der Packstoffrolle muss man diese Feder jedoch entspannen. Wird das vom Maschinenführer vergessen, kann die Folie reißen. Das führt zu Materialverschwendung und unnötigen, kostenintensiven Stillstandzeiten der Maschinen.
Aktiv geregelte Vorabrollung
Für die Umsetzung der aktiv geregelten Vorabrollung wird die Folie über einen auf der Packstoffrolle aufliegenden Trommelmotor abgerollt. Mithilfe eines Tänzerarms wird die Geschwindigkeit des Trommelmotors geregelt: Je nach Auslenkung des Tänzerarms aus seiner Normalposition dreht sich der Trommelmotor schneller oder langsamer. Die Auslenkung des Tänzerarms wird über ein Linearpotenziometer erfasst und die Motorgeschwindigkeit über einen Frequenzumformer stufenlos geregelt. Der Vorteil einer solchen aktiv gesteuerten Folienvorabrollung ist, dass selbst dünne und perforierte sowie auch qualitativ vergleichsweise schlechte Folien nicht so schnell reißen, weil die Folienzugkräfte immer konstant gehalten werden und es keinen ruckartigen Anlauf der Folie mehr gibt. Außerdem wird weniger Verpackungsmaterial beim Einstellen mit vorbedruckter Folie verschwendet, weil das Druckbild schneller korrigiert werden kann, da es keinen Schlupf in der Folie gibt.
Ist die Folienrolle noch sehr voll, neigt sie nach einem Stopp der Zuführung dazu, sich weiter zu drehen. Damit die Folie durch diese Massenträgheit jedoch nicht unnötig abrollt, wird sie durch die Friktion der Kunststoffrundringe, die über das Trommelmotorrohr gezogen wurden, gebremst. Die motorische Folienvorabrollung ist bei einer Maschine mit automatischer Eintaktung inklusive, da sie für die Taktzyklen mit Starts und Stopps zwingend erforderlich ist. Bei Maschinen mit Fließfertigung ist sie optional und kann so die Rüstzeiten und den Maschinenanlauf beschleunigen.



