
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Vollautomatische Systemlösung
    Bildquelle nicht angegeben
    Technik

    Vollautomatische Systemlösung

    Die 1857 gegründete Firma Spitz ist einer der größten Produzenten in der Nahrungs- und Genussmittelindustrie in Österreich. Das Unternehmen beliefert
    Veröffentlicht
    11. April 2005
    Lesezeit
    4 Minuten
    Rubrik
    Technik

    Das Pflichtenheft regelte den notwendigen Durchmischungsgrad von bis zu vier unterschiedlichen Produkten je Palettenlage. „Bei der Artikelersteinführung kam damals wie heute der Vorschlag der Produktmischung von Spitz. Unsere Kunden beobachten den Absatz und sagen uns dann aufgrund der empirischen Untersuchungen, was wir ändern müssen“, erklärt Günter Heimbuchner, Leiter der Logistik.

    Anhand steigender Verkaufszahlen war schnell festzustellen, dass die Mixpaletten vom Verbraucher angenommen werden. In vier Jahren hat sich deren Verkaufszahl auf über 800 Paletten pro Tag gesteigert. Für die manuelle Zusammenstellung dieser 800 Paletten arbeitete man bei Spitz täglich rund um die Uhr. „Dabei ist das Zusammenstellen der Mixpaletten, also das Mischen der verschiedenen Getränkepacks und das Sichern der fertiggestellten Paletten reine Handarbeit“, erläutert Günter Heimbuchner. Heimbuchner weiter: „Da unsere Produkte ins Ausland geliefert werden, ist eine umfangreiche Produktsicherung unerlässlich und eine 20-fache Wicklung von Hand ist keine einfache Geschichte. Deshalb wurde uns klar, dass eine vollständige Automatisierung für die Verbesserung der Arbeitsbedingungen unserer Mitarbeiter und die schnelle Umsetzung von Kundeninteressen unerlässlich ist.“

    Die Anforderungen an das automatisierte System wurden von den bisherigen Erfahrungen der manuellen Kommissionierung abgeleitet. Neben einer deutlich höheren Leistung, dem schonenden bzw. exakten Handeln der Packs, waren für die Geschäftsleitung von Spitz vor allem folgende Punkte wichtig:

    • Flexibilität betreffend der Mischungsverhältnisse
    • Anbindung, inkl. Softwareschnittstelle, an das Hochregallager
    • Verarbeitung auf Düsseldorf- und Euro-paletten
    • Rückverfolgbarkeit

    Da eine solche Lösung einer völligen Neuentwicklung bedurfte, wurden die führenden Systemlieferanten aus der Getränke- und Nahrungsmittelindustrie nach Lösungskonzepten angefragt. „Dabei wurden sehr viele Varianten ausgearbeitet, die besten Vorschläge sind jedoch von Anfang an von Schaefer gekommen. Da wir das Unternehmen schon bei anderen Projekten als verlässlichen Partner kennen gelernt hatten, stand der Zusammenarbeit und der Realisierung nichts mehr im Weg“, bestätigt Geschäftsleitungsmitglied Lehr.

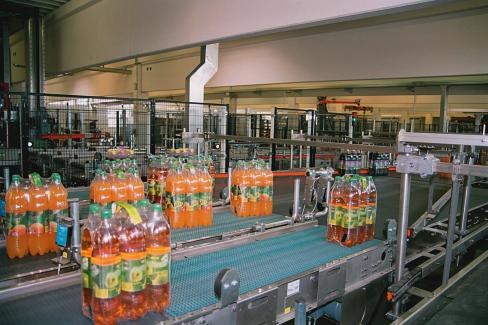
    Das Basiselement der Schaeferlösung ist der PackOrganiser. Mit diesem System werden bis zu vier unterschiedliche Produkte durchmischt. Da Spitz die Möglichkeit für einen höheren Durchmischungsgrad haben wollte, wurden zwei getrennt voneinander arbeitende Linien geplant. Damit ist es möglich, acht verschiedene Produkte je Palettenlage mit einer maximalen Leistung von bis zu 1500 Paletten pro Tag zu mischen.


    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Die Bedienung des Systems ist einfach. Nach Eingabe des jeweiligen Auftrags, also der Anzahl der benötigten Mixpaletten mit dem gewünschten Mischverhältnis, errechnet das Steuerungsterminal den Bedarf an sortenreinen Paletten. Die bis zu acht verschiedenen Paletten werden aus dem Hochregal angefordert und in die jeweilig vorgesehene Pufferbahn, die als Zwischenspeicher dient, eingeleitet. Dort werden die Paletten aus dem Hochregallager ausgebucht und anschließend entfoliert. Danach werden die Paletten in einen der beiden Verschiebewagen eingefahren, die den Entladesystemen das jeweilig benötigte Produkt zuführen. Der Clou dabei ist, dass keine Zeit für die Neubestückung des Verschiebewagens erforderlich ist, denn während das Entladesystem arbeitet, werden die bereits entladenen Paletten der anderen Sorten aus dem Verschiebewagen ausgebracht und durch volle ersetzt.

    Über eine spezielle Greif-Schiebetechnologie erfolgt die lagenweise Entladung der Produkte. Die einzelnen Lagen werden automatisch reihenweise voneinander getrennt und laufen sortenrein in den jeweiligen Track des Produktbahnhofes ein. Auf diese Art und Weise lassen sich 8000 Packs/h, bestehend aus acht verschiedenen Sorten, ohne Unterbrechung für Neubestückung, entladen.

    Die zwei Produktbahnhöfe führen die Produkte dem Herzstück der Anlage zu. Im PackOrganiser wird durch die Pro-Tool-Steuerung die Mischung für die jeweilige Lagenschicht bzw. die jeweilige Palette zusammengestellt. Dabei sind grundsätzlich zwei verschiedene Mischfunktionen möglich:

    • bis zu acht verschiedene Produkte je Lage auf einer Palette, jedoch nur eine Gebindegröße
    • gleichzeitige getrennte Verarbeitung von bis zu vier Produkten je Lage auf zwei Paletten. Dabei kann je Palette eine Gebindegröße verarbeitet werden.

    Beim Auslauf aus dem PackOrganiser erfolgt bereits eine erste Vorgruppierung der Produkte. Die in Anzahl und Position vorgruppierten Produkte laufen dann über einen zweibahnigen Zulauf in das Beladersystem MultiRob S. Während des Zulaufs werden die einzelnen Packs mit Hilfe der RoboTurn- und PatternBuilder-Technologie zu einer kompakten und sicheren Lage angeordnet. Der Zusammenstellung unterschiedlichster Lagenbilder sind durch mehrfache Drehung im RoboTurn und flexible Lückenbildung im PatternBuilder keine Grenzen gesetzt. Die nach Auftrag zusammengestellten Mixpaletten werden wieder in das Hochregallager gebracht und von dort aus in ganz Europa distributiert.

    Die Umsetzung und Inbetriebnahme des Gesamtprojektes wurde in fünf Baustufen unterteilt. Einer der Gründe dafür war, dass ausschließlich das vorhandene Gebäude für die Kommissionierung zur Verfügung steht. Der Aufbau der Anlage musste ohne Produktionsunterbrechung stattfinden. „So konnte mit der folgenden Baustufe immer erst begonnen werden, wenn die vorherige fertiggestellt war. Die Nutzung der Baustufen für die Kommissionierung erfolgte immer gleich nach der jeweiligen Inbetriebnahme. Die Vorgehensweise hat bisher sehr gut funktioniert“, betont Heimbuchner.

    Nach der Inbetriebnahme der letzten Baustufe Anfang Mai wird die Gesamtanlage von fünf Personen bedient. Die drei hauptverantwortlichen Mitarbeiter sind seit Beginn der Projektrealisierung dabei und bedienen das gesamte System.

    Die Mischung der Packs hat auf die Rückverfolgbarkeit der Produkte keine Auswirkung, denn die genauen Produktionsdaten sind auf jeder sortenreinen Palette, die aus dem Hochregal läuft, erfasst. Alle Daten, die das Hochregallager an das Steuerterminal übergibt, werden dort verarbeitet und gespeichert. Mittels eines an allen Mixpaletten angebrachten Codes kann das Steuerterminal nachprüfen, welche sortenreinen Paletten für die Zusammenstellung der Mischung hergenommen wurden. Somit ist die Rückverfolgbarkeit der Produkte von der Herstellung bis zum Verkauf gesichert.

    Halle 13, Stand A47

    dei 447

    Das Unternehmen Spitz

    Kurzbeschreibung PackOrganiser

    Neuentwicklungen bei Schaefer

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.

