
Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Technik/Artikel
    Wärmerückgewinnung als Steckenpferd
    Bildquelle nicht angegeben
    Technik

    Wärmerückgewinnung als Steckenpferd

    Bei warmregenerierenden Adsorptionstrocknern, die die Verdichtungswärme (HOC) der Kompression für die Desorption des Trockenmittels nutzen, fallen große
    Veröffentlicht
    18. Dezember 2015
    Lesezeit
    5 Minuten
    Rubrik
    Technik

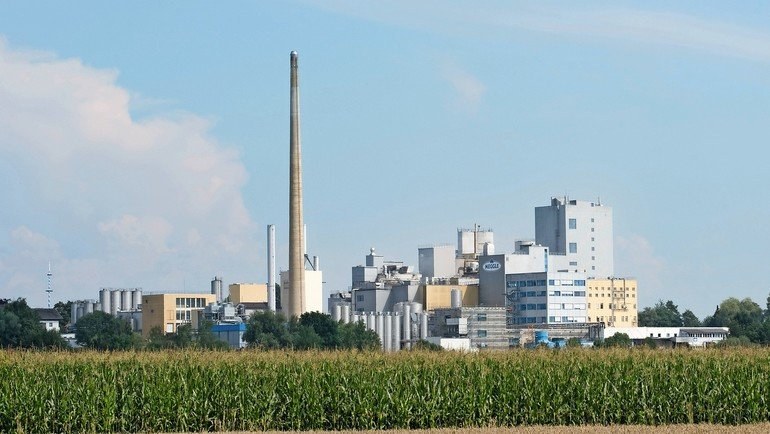
    Vielen Grillfreunden ist die Meggle-Kräuterbutter ein Begriff und es gibt kaum einen Hotelgast, der nicht schon mal die kleine Meggle-Portionsbutter vom Frühstücksbüffet genossen hat. Am Hauptsitz im bayerischen Wasserburg, eine knappe Stunde östlich von München gelegen, hat sich die Großmolkerei ganz auf die Herstellung von Butter- und Butterspezialitäten, Convenience-Produkten für den Endverbraucher sowie marktgerechten Produkten für die Gastronomie spezialisiert. Das Produktspektrum des über 125-jährigen Familienunternehmens umfasst dabei das gesamte Sortiment an modernen Molkereiprodukten: Von Butter über Milcherzeugnisse bis hin zu Käse findet hier jeder „Gourmeggle“ etwas für seinen Geschmack.

    Was viel weniger bekannt sein dürfte, ist, dass Meggle gleichzeitig auch ein weltweit führender Zulieferer von Lactose für die Lebensmittel- und Pharmaindustrie ist. Funktionale Trockenprodukte für die Lebensmittel-, Pharma- und die Futtermittelindustrie bilden das zweite Standbein des Unternehmens. So dient beispielsweise Meggle Pharmalactose in vielen Medikamenten als unverzichtbare Trägersubstanz. Sie verhält sich im menschlichen Organismus absolut neutral und verursacht keine unerwünschten Wechselwirkungen mit anderen Substanzen des Medikaments.

    Nun ist die Milchverarbeitung selbst schon ein energieintensives Geschäft, erst recht jedoch die Lactosegewinnung aus Molke. Millionen und Abermillionen Liter Flüssigkeit werden dafür jedes Jahr verdampft. Hier kommen Josef List und „sein“ Kraftwerk ins Spiel. Als Leiter Energieversorgung ist er verantwortlich für die Bereitstellung von Dampf, Wärme, Strom und Druckluft am Stammsitz der Molkerei Meggle. 24 Stunden am Tag, sieben Tage in der Woche, 52 Wochen im Jahr läuft eine GuD-Anlage, bestehend aus Gasturbine, Dampferzeuger, Dampfturbine und Kompressoren, um den steten Energiehunger der Produktion zu stillen. Mit leuchtenden Augen berichtet Josef List, dass er mühelos eine ganze Kleinstadt mit Wärme und Strom versorgen könnte – mit einer Effizienz, von der Stadtwerke nur träumen können. Redundante Anlagen und Versorgungswege sorgen für die größtmögliche Produktionssicherheit.

    Josef List liebt seine Arbeit. Mit Herzblut und Engagement erschließt er seit Jahren konsequent ein Effizienzpotenzial nach dem anderen. Denn er weiß: „Jeder Effizienzgewinn schlägt sich bei unserem großen Energiebedarf sofort in barer Münze nieder.“ Auf Kraft-Wärme-Kopplung setzt Meggle deshalb schon seit den 1950er-Jahren. Seit dem Jahr 2000 betreibt die Molkerei ein eigenes, hoch effizientes Gas- und Dampfturbinenkraftwerk. „Und Wärmerückgewinnung ist mein großes Steckenpferd“, fügt er lächelnd hinzu.

    Klar, dass dann auch der Druckluft sein Augenmerk gilt, ist sie doch der in der Relation mit Abstand teuerste Energieträger am Standort, wie er betont. Und bei einem Bedarf von über 40 Mio. m3 pro Jahr lohnt es sich auf jeden Fall genauer hinzuschauen. Zwischen 3500 und 5000 m3/h liegt der durchschnittliche Verbrauch, in Spitzenzeiten kann er auch auf bis zu 6000 oder 7000 m3/h anschwellen. Insgesamt fünf ölfrei verdichtende Kompressoren mit einer übergeordneten bedarfsgeregelten Steuerung stellen energieoptimiert einen Betriebsdruck von 7 bar bereit.

    Mehr aus Technik

    Weitere aktuelle Artikel aus der Rubrik Technik.

    Alle Technik-Artikel
    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix
    Technik

    GS1 und Google starten Pilotphase für Native Scanning mit GS1 DataMatrix

    2. Oktober 2026

    GS1 Germany und Google erproben ab Januar 2026 das Native Scanning von GS1 DataMatrix Codes – mit direktem Potenzial für Track-and-Trace und Kennzeichnung in der Lebensmittelindustrie.

    Festo übernimmt Gummiwarenfabrik Neddermann
    Technik

    Festo übernimmt Gummiwarenfabrik Neddermann

    2. Oktober 2026

    Festo SE & Co. KG integriert zum 1. Januar 2026 die Gummiwarenfabrik R. Neddermann GmbH und baut damit seine Fertigung und Kompetenz im Bereich Dichtungstechnologie aus.

    ← Zurück zu TechnikZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Entscheidend für die Produktionsprozesse ist auch die Qualität der eingesetzten Druckluft, denn sie hat direkten Produktkontakt. Nachgeschaltete Aktivkohlefilter schützen die Lactose zusätzlich zur ölfreien Verdichtung vor Kontaminationen aus der Ansaugluft. Doch noch eine Anforderung an die Druckluft ist absolut entscheidend für Josef List: Trocken muss sie sein und zwar so trocken, dass eine sichere und zuverlässige Förderung der pulverförmigen Lactose-Produkte in Silos jederzeit möglich ist. Ohne Verkleben, ohne Verklumpen und ohne Verkrustungen in den Leitungen. Die hierfür eingesetzten Taktschubförderer arbeiten mit einem Betriebsüberdruck von 6 bar, weitere Pfropfenförderer mit bis zu 3 bar. Ein garantierter Drucktaupunkt von -20 °C ist deshalb Pflicht.

    Bislang sorgten zwei herkömmliche Adsorptionstrockner mit 1800 bzw. 5600 m3 für die Drucklufttrocknung bei Meggle. Um hier jedoch durchaus vorhandene Energieeinsparpotenziale bei der Drucklufttrocknung zu heben, entschied sich Josef List nach eingehender Beratung durch die Beko Technologies für die Investition in einen warmregenerierenden Adsorptionstrockner der Everdry-Reihe, bei dem nicht nur die Verdichtungswärme der Kompressoren zur Desorption genutzt wird, sondern auch eine Wärmerückgewinnung möglich ist.

    Nach einer eingehenden Analyse der Anforderungen und Betriebsbedingungen kristallisierte sich ein Everdry HOC-F 8000 C als ideale Lösung für die anspruchsvolle Aufgabe bei Meggle heraus. Der warmregenerierende Adsorptionstrockner garantiert einen Drucktaupunkt unter -25 °C, arbeitet vollautomatisch und ist für den kontinuierlichen Betrieb ausgelegt. Die Desorption des gesättigten Trockenmittels erfolgt im Vollstrom unter Ausnutzung der Verdichtungswärme. Mit einem Eintrittsvolumenstrom von mindestens 3000 und maximal 8000 m3/h bietet er auch noch Reserven im Hinblick auf den bei Meggle üblichen Bedarf.

    Doch da war ja noch das Steckenpferd des Energiemanagers: Als Experte für Wärmerückgewinnung erkannte Josef List schnell, dass die im Trocknungsprozess anfallende Wärme noch sinnvoll zu nutzen ist. Diese Anregung nahm Beko gerne auf und entwickelte ergänzend zum Trockner ein für Meggle maßgeschneidertes Wärmerückgewinnungskonzept zur weiteren Effizienzsteigerung der Anlage.

    So wurde der Everdry-Adsorptionstrockner um einen weiteren Kühlwasserkreislauf und Wärmetauscher ergänzt. Je nach Betriebsphase und Auslastung des Adsorptionstrockners steht eine Wärmeleistung von bis zu 400 kW aus dem Trocknungsprozess zur Verfügung. Die gewonnene Energie wird zur Vorerwärmung des Kesselspeisewassers in der Vollentsalzungsanlage und zur Warmwasserbereitung genutzt. „Eine kontinuierliche Abnahme für Wärme ist bei uns das kleinste Problem“, schmunzelt List, „und wenn sie schon da ist, müssen wir sie nicht teuer erzeugen.“

    Auch bei der Installation und Inbetriebnahme konnte Beko seine Flexibilität und Teamfähigkeit voll ausspielen. Üblicherweise werden Everdry-Anlagen im Werk komplett montiert, verrohrt, verkabelt und geprüft und als Plug-and-play-Lösung an den Kunden geliefert. Da aber der Everdry-Adsorptionstrockner für Meggle zur Einbringung ins Kraftwerksgebäude eine bestimmte Höhe nicht überschreiten durfte, montierte der technische Service von Beko die oben liegende Verrohrung vor Ort ab. Josef List und seine Mannschaft steuerten einen extrem tief liegenden Förderuntersatz bei, sodass das Tor des Kraftwerksgebäudes in gemeinsamer Maßarbeit erfolgreich passiert werden konnte.

    Auch für den langfristigen Betrieb war von Anfang an alles bestens vorbereitet. Denn die Meggle-Werksnorm schreibt für elektrotechnische und mechanische Komponenten sehr präzise Standards vor, damit die Werksinstandhaltung im Störfall schnell reagieren und auf ihr gut sortiertes Ersatzteillager zugreifen kann. „Für Beko Technologies war diese Anforderung eine Selbstverständlichkeit, das ist heute aber längst nicht mehr bei allen Zulieferern so. Zumal auch das Preis-Leistungs-Verhältnis insgesamt stimmig war“, resümiert List. Und wer weiß: Vielleicht bauen die Molkerei Meggle und Beko ihre Zusammenarbeit bald weiter aus. Denn im Januar 2015 erfolgte am Standort Wasserburg der Baubeginn für eine deutliche Ausweitung der Lactose-Produktion. Dann wird sicherlich auch der Bedarf an trockener Druckluft weiter steigen.

    www.prozesstechnik-online.deSuchwort: dei1215beko

    Fachjournalist,Forum

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis
    Technik

    Hygienic Design in der Lebensmittelproduktion: Grundlagen, Normen und Praxis

    1. Oktober 2026

    Hygienic Design bezeichnet die konstruktive Gestaltung von Maschinen, Anlagen und Bauteilen so, dass mikrobiologische, chemische und physikalische Kontaminationen systematisch verhindert werden. Dieser Fachartikel…

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing
    Technik

    MULTIVAC gewinnt Deutschen Verpackungspreis mit Cooling@Packing

    29. September 2026

    MULTIVACs Cooling@Packing-System integriert den Kühlprozess von Backwaren in eine Tiefzieh-Verpackungsmaschine und wurde mit dem Deutschen Verpackungspreis ausgezeichnet.


