
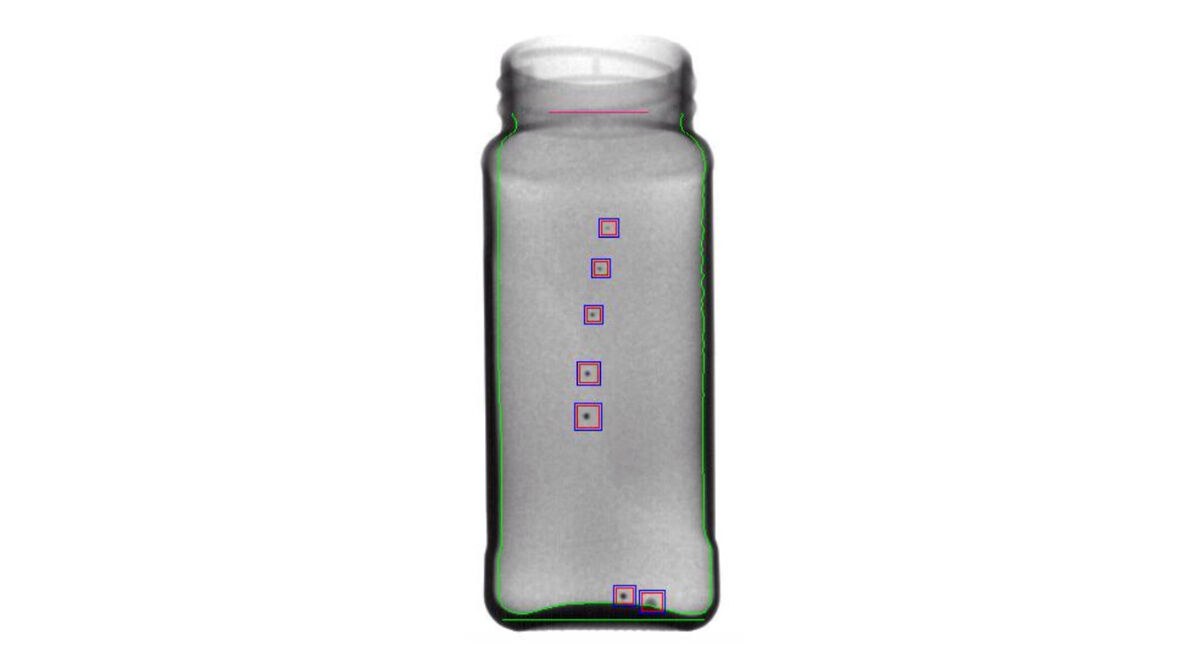
Das Förderband läuft mit voller Geschwindigkeit. Stunde um Stunde verlassen tausende Verpackungen die Linie – randvoll gefüllt, dicht verschlossen, bereit für den Markt. Doch in der Qualitätssicherung eines großen Lebensmittelherstellers wächst die Anspannung. Die eingesetzten Röntgen-Inspektionssysteme liefern zunehmend uneindeutige Ergebnisse. Fehlalarme häufen sich, kritische Bereiche bleiben im Röntgenbild unscharf.
Der Grund: hohe, dicht gepackte Verpackungen mit komplexen Geometrien. Was von außen stabil und überschaubar erscheint, entzieht sich einer zuverlässigen Inspektion im Inneren. Herkömmliche Top-Down-Röntgen-Inspektionen stoßen an ihre physikalischen Grenzen – genau dort, wo die Produktsicherheit keine Schwächen duldet.
Die Herausforderung herkömmlicher Top-Shooter-Inspektionen
In vielen Produktionsumgebungen sind Top-Shooter-Röntgen-Inspektionssysteme der etablierte Standard. Sie prüfen Produkte vertikal von oben nach unten und liefern zuverlässige Ergebnisse bei flachen, homogenen Produkten.
Bei hohen, aufrechtstehenden Behältern verlängert sich der Durchdringungsweg der von oben kommenden Röntgenstrahlen jedoch erheblich. Produktüberlappungen, mehrschichtige Materialien und dichte Inhalte führen zu Kontrastverlusten und toten Winkeln – insbesondere im Boden- und Seitenwandbereich. Die zuverlässige Erkennung von Fremdkörpern wie Glas, Metall, Stein oder dichten Kunststoffen wird zunehmend erschwert.
Gleichzeitig steigen die Erwartungen an die Inline-Qualitätskontrolle. Die Füllstandsüberwachung, die Überprüfung der Produktvollständigkeit und der Verpackungsintegrität sollten direkt im Produktionsprozess erfolgen – ohne Abstriche bei Geschwindigkeit oder Effizienz.
Seitenansicht statt Draufsicht: das Prinzip der Sideshooter-Inspektion
In Anwendungen, in denen die Verpackungsgeometrie die Wirksamkeit der Röntgen-Inspektion von oben einschränkt, bietet die Sideshooter-Röntgen-Inspektion mit hoher Präzision und Zuverlässigkeit Alternativen. Anstatt das Produkt von oben zu scannen, erfolgt die Inspektion horizontal von der Seite. Die effektive Materialdicke in Richtung des Röntgenstrahls wird reduziert, was die Detektionsperformance verbessert.
Diese Inspektionsgeometrie reduziert Überlappungen, verbessert den Kontrast und bietet eine klare Sicht auf kritische Bereiche des Produkts und der Verpackung. Selbst bei dichten oder komplexen Materialien sind die resultierenden Röntgenbilder stabiler und leichter zu bewerten.



