Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Getränkeindustrie/Artikel
    Bis zu 2500 Packungen pro Stunde
    Bildquelle nicht angegeben
    Getränkeindustrie

    Bis zu 2500 Packungen pro Stunde

    Bei Anlagen in der Lebensmittel- und Getränkeindustrie kann die Entscheidung für Servotechnik strategische Wettbewerbsvorteile schaffen. Durch eine
    Veröffentlicht
    04. November 2004
    Lesezeit
    4 Minuten
    Rubrik
    Getränkeindustrie

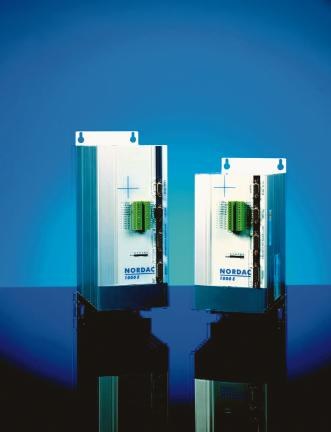
    Mit den Fortschritten der Servotechnologie gehen mehr und mehr Vorteile für den Einsatz in der Prozesstechnik einher: Qualitäts- und Produktivitätssteigerungen, Kosteneinsparungen sowie die Abschaffung vieler wartungsintensiver mechanischer Komponenten. Erleichtert wird der Wechsel durch Servolösungen mit integrierten Hilfs- und Zusatzfunktionen, wie sie der Nordac SK 1000E von Getriebebau Nord bietet. Die sofort einsetzbaren Technologiefunktionen des Servoreglers erfordern keine Programmierung mehr, sondern müssen nur noch parametriert werden. Ihre Bandbreite reicht unter anderem vom Förderbandseparator bis zur Befüllstation mit Gewichtskontrolle oder dem elektronischen Getriebe, das zwei oder mehr Servoantriebe über ein frei einstellbares Übersetzungsverhältnis koppelt. Zusätzlich können Antriebsfunktionen auch frei programmiert werden. Der intelligente Servoantrieb verfügt über eine integrierte echtzeitfähige SPS, die mindestens bis zu 200, auf Wunsch bis zu 700 Zeilen speichert. Dadurch kann der SK 1000E antriebsnahe Steuerungsaufgaben vollständig selbst übernehmen. Bei geringer bis mittlerer Anlagenkomplexität wird so eine übergeordnete Maschinensteuerung überflüssig.

    Die SPS des Umrichters lässt sich einfach und selbsterklärend bedienen: Parametrierung, Optimierung und Programmierung der Antriebe erfolgen mit der Windows-Software Nord Serv in der alle Anweisungen im Klartext dargestellt werden. Mit ihr können einfache Steuerungsaufgaben ebenso wie komplexe Bewegungen programmiert werden. Zudem werden mit dem Programm die Servoregler-Parametersätze erstellt, dokumentiert und gesichert. Bei der Inbetriebnahme kann der Regler in allen Betriebsmodi (Momenten-, Drehzahl-, Lagemodus) angesteuert werden. Der Verlauf der Regelgrößen lässt sich am PC über die integrierte Oszilloskopfunktion des Programms verfolgen. Die Programmierung der Antriebsanwendungen erfolgt nach Belieben on- oder offline mit Hilfe von Schablonen. Man wählt aus einer Liste die passende Schablone aus und trägt die Werte ein. Ein Eingabeassistent schlägt dabei, gestützt auf die integrierte Motor-/Regler-Datenbank mit voroptimierten Datensätzen, jeweils sinnvolle Parameter vor. Die Signalverarbeitung in der internen Ablaufsteuerung findet in Echtzeit statt, zusätzliche digitale und analoge Signale können über dezentrale Standard-I/O-Module eingebunden werden.

    Bewährt haben sich Servoregler in vielen Bereichen der Lebensmittelindustrie, so etwa in Abfüllanlagen für PE-Kartons, wie sie beispielsweise für Frischmilch verwendet werden. Maschinen zum Abfüllen von Produkten in Giebelkarton-Zuschnitte (Blancs) erreichen ihren hohen Ausstoß und ihre Zuverlässigkeit nur durch eine leistungsfähige Antriebslösung. In den Maschinen eines führenden Herstellers aus Niedersachsen sorgen Servoregler des Typs Nordac SK 1000E zusammen mit synchronisierten Motoren für hohe Produktivität: Eine Form-, Füll- und Verschließmaschine wie die Hela 2600/ucl erreicht einen Ausstoß von bis zu 2500 Packungen pro Stunde.
    Mehr aus Getränkeindustrie

    Weitere aktuelle Artikel aus der Rubrik Getränkeindustrie.

    Alle Getränkeindustrie-Artikel
    Zuckersteuer: Getränkeverbände fordern endgültigen Stopp des Gesetzentwurfs
    Getränkeindustrie

    Zuckersteuer: Getränkeverbände fordern endgültigen Stopp des Gesetzentwurfs

    12. Oktober 2026

    Nach erneuter Ablehnung des Referentenentwurfs im Kabinett fordern sechs Verbände der Getränkewirtschaft den endgültigen Stopp der geplanten deutschen Zuckersteuer. Die Abgabe soll laut Planung zum 1. Juli 2027 in Kraft…

    Hygienic Design in der Prozessautomation: Grundlagen, Normen und Auswahlkriterien für lebensmitteltaugliche Automatisierungskomponenten
    Getränkeindustrie

    Hygienic Design in der Prozessautomation: Grundlagen, Normen und Auswahlkriterien für lebensmitteltaugliche Automatisierungskomponenten

    5. Oktober 2026

    Wer Automatisierungskomponenten für die Lebensmittel- und Getränkeproduktion auswählt, muss hygienische Konstruktionsprinzipien von Anfang an einplanen. Dieser Beitrag erläutert die technischen Grundlagen, relevanten…

    ← Zurück zu GetränkeindustrieZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Im Formerteil der Maschine wird aus dem Zuschnittmagazin ein Blanc entnommen, aufgefaltet und der Boden versiegelt. Dann erfolgt die Übergabe in die Mitnehmerkette, die im Füllerteil angeordnet ist. Hier werden die Giebel der Packungen vorgefaltet und gegebenenfalls ein Schraubverschluss per Ultraschall eingeschweißt. Unmittelbar vor dem Füllen erfolgt das Sterilisieren der Packung mittels Peroxid in Verbindung mit Heißluft. Bei der Abfüllung stark schäumender Produkte kann in einer entsprechenden Station der Schaum abgesaugt werden. Zum Schluss wird der Giebel der gefüllten Packung verschlossen (dichtgeschweißt) und diese aus der Maschine gefördert. Der Antrieb der Maschine erfolgt über sechs synchronisierte Nord-Motoren, die von jeweils einem Servoregler vom Typ SK 1000E gesteuert werden. Zwei Asynchronmotoren mit Encoder sowie vier Servomotoren sind für den Former- und Füllbereich zuständig. Die beiden Asynchronantriebe laufen winkelsynchron mit kons-tanter Drehzahl und treiben mechanische Kurvenscheiben an. Die Servoantriebe führen im Umrichter abgelegte elektronische Kurvenscheibenfunktionen im Regelungstakt des Antriebs aus. Dank der synchronisierten Einzelantriebe sind die Weitertaktung und die Handlingschritte präzise aufeinander abgestimmt. Falls es zu einer Störung im Formerteil kommt, werden die entsprechenden Antriebe dort abgeschaltet, während die in der Mitnehmerkette befindlichen Packungen noch befüllt, verschlossen und aus der Maschine gefahren werden können, bevor die Störung beseitigt wird. Zur Synchronisation der Antriebe wird in dieser Maschine die Funktion Elektronisches Getriebe eingesetzt. Auch die elektronischen Kurvenscheiben für den Dornradantrieb, das Aufschieben des aufgefalteten Zuschnitts oder das auf die Gefachekette synchronisierte Drehen der Einsetzvorrichtung für den Ausgießer werden von den Reglern gesteuert.

    Der Servoregler besitzt statt separater Prozessoren einen einzigen DSP, der für Strom-, Drehzahl- und Lageregelung ebenso zuständig ist wie für den Profilgenerator, die SPS- und Technologiefunktionen. Diese Architektur erlaubt eine sofortige Bearbeitung und Abwicklung sämtlicher Aufgaben ohne Verzögerungen durch interne Abstimmungszyklen: Da in der Hardware keine Subsysteme vorhanden sind, müssen keine Prozesse und RAM-Zugriffe synchronisiert werden. Über die bereits genannten Funktionen hinaus ist auch der CAN-Controller des Reglers in den DSP integriert. Die Buskommunikation mit anderen Achsen und den übrigen Automatisierungskomponenten bremst den SK 1000E also ebenfalls nicht unnötig aus. Durch den Wegfall der Synchronisationsintervalle innerhalb der Hardware bleibt auch in sehr komplexen Antriebsszenarien stets die maximale Regelungsdynamik gewährleistet. Schnelle Funktionen im Regeltakt der Antriebsfunktionen lassen sich mit dem SK 1000E realisieren, weil Daten in einem Zyklus zwischen den Technologie-Funktionen und der achsinternen SPS ausgetauscht werden. Mit ihrem volldigitalen, feldorientierten Regelungskonzept erreichen die Servoumrichter Abtastzeiten bis 50 µs bei der Stromregelung und 100 µs bei der Drehzahl- und Lageregelung. Auf eine IEC 61131-Implementierung allerdings wurde beim SK 1000E verzichtet. Eine entsprechende SPS wäre nicht schnell genug für frei konfigurierbare Technologie-Funktionen im Regeltakt des Antriebs – der IEC 61131-Standard wurde darauf schließlich auch gar nicht ausgelegt.

    dei 434

    Informationen zu Servoregler Nordac

    Informationen zu Servoantrieben

    Marktstudie Servoantriebe

    Digitaler Zwilling in der Lebensmittelproduktion: Grundlagen, Funktionsweise und Einsatzpotenziale
    Getränkeindustrie

    Digitaler Zwilling in der Lebensmittelproduktion: Grundlagen, Funktionsweise und Einsatzpotenziale

    24. September 2026

    Der Digitale Zwilling ermöglicht es Lebensmittel- und Getränkeherstellern, Produktionsanlagen, Prozesse und Produkte als virtuelle Abbild in Echtzeit zu simulieren und zu optimieren. Dieser Artikel erklärt, wie die…

    Energiemanagement in der Lebensmittel- und Getränkeproduktion: Grundlagen, Methoden und Einsparpotenziale
    Getränkeindustrie

    Energiemanagement in der Lebensmittel- und Getränkeproduktion: Grundlagen, Methoden und Einsparpotenziale

    24. September 2026

    Steigende Energiekosten und regulatorische Anforderungen zwingen Lebensmittel- und Getränkehersteller, ihren Energieverbrauch systematisch zu erfassen und zu senken. Dieser Artikel erklärt die grundlegenden Methoden,…