Felix Henning
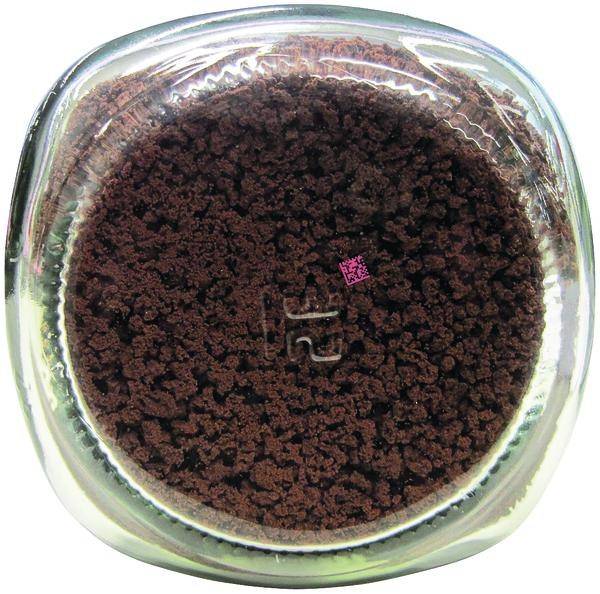
Produktzugabe, um Unterfüllungen, die auf Schwankungen des Taragewichts zurückzuführen sind, auszugleichen, ist der eine Weg. Einen anderen gehen die Optima Group Consumer und ihr Partner Wipotec. Sie entwickelten eine einfache und zugleich zuverlässige Lösung, bei der das Taragewicht der einzelnen Glasbehältnisse bestimmt und anschließend als Data-Matrix-Code mit UV-Tinte von unten auf den Glasboden gedruckt wird.
Gab es bislang nur die Möglichkeit, das Gesamtbruttogewicht als Kontrolle einzusetzen, so wird nun das codierte Taragewicht durch ein Kamerasystem an der Bruttowaage abgelesen und mit dem Bruttogewicht verrechnet. Damit kann exakt das Nettofüllgewicht ermittelt und durch die Mittelwertregelung optimiert werden.
Zum Aufbau der Anlage: Herzstück sind eine Tara- und eine Bruttowaage. Eine Transportschnecke führt die vereinzelten, leeren Glasbehältnisse der Tarawägestation zu. Letztere erfasst das Gewicht jedes einzelnen Behältnisses. Anschließend wird das registrierte Gewicht mithilfe von UV-Tinte als Data-Matrix-Code – Format 8 × 8 mm oder 10 × 10 mm mit sicherer Redundanz – auf den Glasboden gedruckt. Für das menschliche Auge ist der Data-Matrix-Code unsichtbar. Wichtig: Um Probleme zu vermeiden, muss für den Aufdruck des Data-Matrix-Codes eine Zone definiert werden, in der es keine anderen Codes oder Markierungen gibt. Damit die zu lesende Bildfläche nicht zu groß wird, ist eine möglichst zentrale, zur Bodenmitte hin platzierte Druckzone vorteilhaft.
Die codierten Gläser laufen anschließend in die Portioniermaschine ein und werden volumetrisch befüllt. Nach dem Befüllen durchlaufen die Gebinde die Bruttowaage. Eine Kameraeinheit erfasst den Data-Matrix-Code, in dem das Taragewicht hinterlegt ist. Es wird vom ermittelten Bruttogewicht abgezogen, sodass sich das Nettofüllgewicht jedes einzelnen Gebindes ergibt. Die so gewonnenen Einzelwerte (Istgewichte) werden statistisch ausgewertet und dienen als Grundlage für die automatische Nachjustierung. Dank dieser Lösung kann der Produktgiveaway kontinuierlich gegen null gefahren werden. Unter Einhaltung der Fertigpackungsverordnung lassen sich so – bei einer Leistung von 330 Gläsern pro Minute – optimierte Wägeergebnisse erzielen.
Bislang war es in der automatischen Portionierung nahezu unumgänglich, die Produktionsschwankungen, die sich aus dem variierenden Gewicht der Glasbehältnisse und anderer Prozessstörungen ergaben, in Form einer Produktzugabe auszugleichen. In absoluten Werten: Bei einer Füllmenge von 200 g weist das Packmittel Glas erfahrungsgemäß eine Schwankung des Taragewichts von ±3 g auf. Unter Berücksichtigung der Fertigpackungsverordnung (Mittelwertsregelung) leitet sich daraus in der Praxis in der Summe eine Überbefüllung von 2 bis 2,5 g je Glas ab.