Vier Abfüllanlagen für Flaschen zählt die Brauerei C. & A. Veltins am Standort im sauerländischen Grevenstein bei Meschede. 2007 in Betrieb gegangen, hat die jüngste in diesem Quartett eine Produktivität von 60 000 Flaschen in der Stunde. Sie ist damit auch die produktivste. Angesichts dieser hohen Ausstoßmenge erreicht die Produktion nach Erfahrung des Abfüllbereichs mittlerweile physikalische Grenzbereiche. Hierzu zählen vor allem Beschleunigungs- und Fliehkräfte, die ab einer gewissen Stärke die Flaschen unweigerlich zum Kippen bringen würden. Dieser Aspekt wirkt sich vor allem auf die Prozesse aus, die vor und nach dem Abfüller liegen. Die Flascheninspektion etwa muss bis zu 70 000 Flaschen in der Stunde schaffen, damit der Nachschub für den Abfüller immer gesichert ist. Ähnlich verhält es sich beim Materialfluss der gefüllten Flaschen. Hier darf es keinen Stau geben. Für die Abfüll- und Fördertechnik zählt angesichts der anspruchsvollen Rahmenbedingungen die maximale Verfügbarkeit rund um die Uhr. Je nach Saison produziert Veltins dreischichtig, in Spitzenzeiten auch am Samstag.
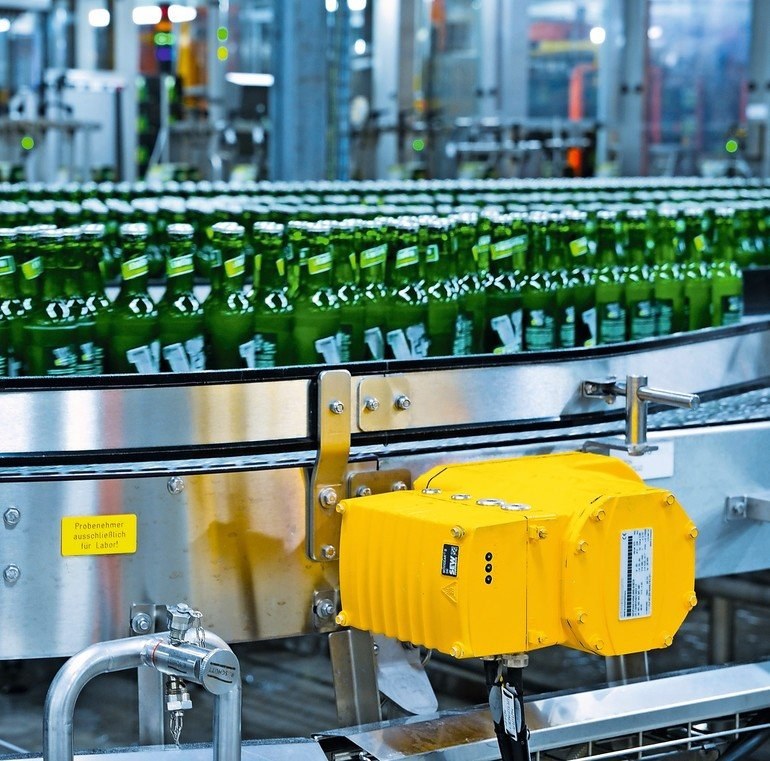
Für den Materialfluss setzt Veltins dezentrale Movigear-Antriebe von SEW-Eurodrive ein. Die Abfüllanlage umfasst 176 der kompakten, mechatronischen Einheiten im Kasten- und Flaschentransport. Diese integrierten Antriebe bestehen aus Motor, Getriebe und Elektronik. Sie wurden auf die spezifischen Anforderungen in Fördereinrichtungen zugeschnitten. Weil gerade dort Bauraum immer knapp ist, sind die Einheiten kompakter als vergleichbare dezentrale Lösungen. So kommen Synchronmotoren statt Asynchronmotoren zum Einsatz. Die höhere Leistungsdichte macht die Antriebe kleiner und die permanenterregten Motoren haben dazu noch ein höheres Überlastdrehmoment. Die direkte Folge: Movigear lässt sich innerhalb einer Standardisierung sehr flexibel einsetzen, ohne dass der Antrieb überdimensioniert werden muss. Abgesehen davon haben Synchronmotoren im Vergleich zu Standarddrehstrommotoren auch eine höhere Energieeffizienz. Die Einsparpotenziale liegen im Branchendurchschnitt bei 30 bis 50 %.
2007 setzte Veltins als erste Brauerei Movigear ein – damals noch als Pilotanlage. Neben der hohen Energieeffizienz war auch die Sauberkeit ein wichtiges Argument. Hier punkten die einbaufertigen Einheiten in IP 65 durch ihr Hygienic Design mit glatten, beschichteten Oberflächen. „Hygiene ist für uns ein riesiges Thema. Deshalb muss sich die gesamte Technik gut reinigen lassen“, fasst der Veltins-Technik-Geschäftsführer Walter Bauer zusammen.
Neben der hygienischen Außengeometrie von Movigear sorgt auch der hohe Wirkungsgrad des Systems für buchstäblich sauberen Betrieb. Der Hintergrund: Aufgrund des hohen Wirkungsgrades mit entsprechend geringer Verlustwärme arbeitet Movigear über den gesamten Drehzahlstellbereich ohne zusätzlichen Lüfter. Dieses verhindert die Verwirbelung von Keimen in der Produktionsumgebung. Ebenfalls positiv wirkt sich die Installation mit nur einem Kabel aus. Das spart Platz in Kabelkanälen und bietet weniger Möglichkeiten für Schmutznester. Die mechatronischen Antriebseinheiten sind in Linie miteinander verbunden und benötigen keinen gesonderten Schaltschrank.