Dass die Abfüllanlage – und dies gilt bei 12000 Kartons pro Stunde und bei 24/7-Einsätzen – stabil läuft, dafür sorgen die 130 Mitarbeiter der Elopak EQS am Standort Mönchengladbach. „Wir sind das Zentrum für die Elopak-Füllmaschinen, managen das Ersatzteillager, koordinieren die Instandhaltung und die Field-Serviceeinsätze weltweit“, zählt Horst Klesse, Manager Hardware, Electrics & Controls bei Elopak, auf. In Mönchengladbach wurde 2012 auch das neueste Modell, die E-PS120 A, auf den Markt gebracht, mit der sich sowohl Low Acid- (z. B. Milch) als auch High Acid-Produkte (z. B. Säfte) in Kartons abfüllen lassen.
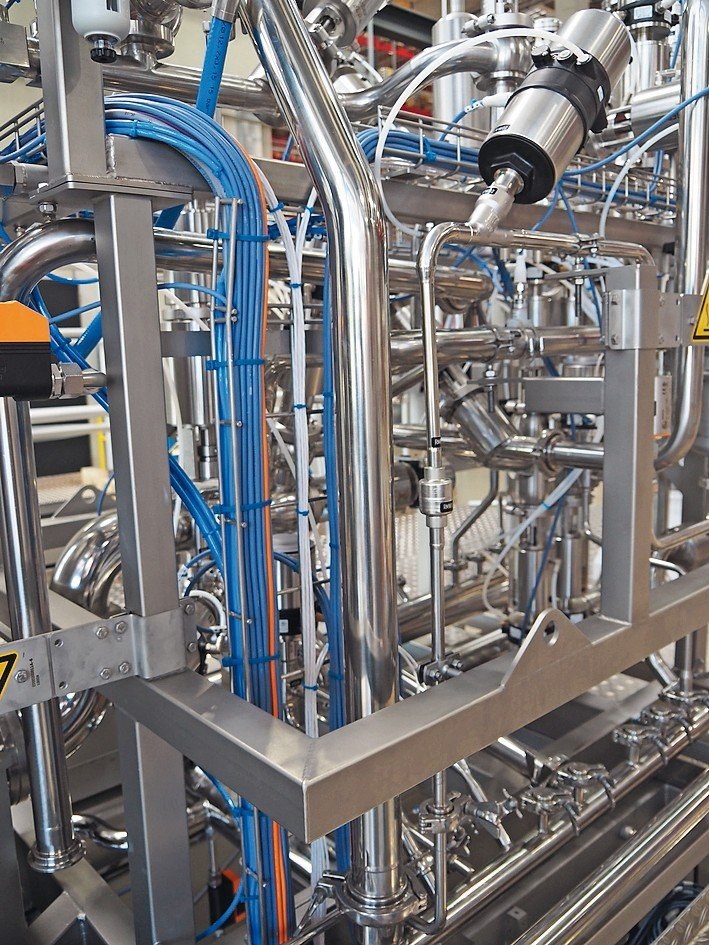
In der elf Meter langen und fast vier Meter hohen Anlage sind auf engstem Raum verschiedenste Module untergebracht, die vom Auffalten über das Füllen bis zum Verschließen alle Prozesse abbilden. Besonders spannend ist der Prozessteil, der oben auf der Maschine sitzt und von dort alle Medien- und Produktströme steuert. Über diesen sogenannten Prozessknoten, in dem 34 Ventilköpfe sitzen, laufen beispielsweise der Stickstoff für die Beaufschlagung kurz vor dem Verschließen der Kartons, das Sauerstoffperoxid-Aerosol zum Sterilisieren, Wasser, aber natürlich auch die verschiedenen Produktströme, die abgefüllt werden müssen, also z. B. Saft oder Milch. Dieser Prozessknoten ist sehr kompakt gebaut und wird mechanisch vormontiert geliefert, jedoch noch nicht elektrisch verdrahtet. Insgesamt sind in dem Prozessknoten 17 analoge Sensoren, 13 Pt 100, ein Ventilblock, drei Durchflussmesser und weitere Sensoren untergebracht. 80 Prozent der Kabel sind geschirmt. Zur Integration dieses Prozessknoten in die Gesamtanlage wird derzeit bei Elopak jeder Sensor einzeln verdrahtet. Dies sind 73 Leitungen mit 375 Einzeladern, die abgelängt, abisoliert und beschriftet werden müssen. Oder anders ausgedrückt: „Ein erfahrener Monteur benötigt allein zwei Wochen für die Verdrahtung, ein Einsteiger kann sich aber durchaus vier Wochen damit beschäftigen“, nennt Klesse den Umfang der Aufgabe. Zudem ist während dieses Zeitraums auch der Platz in der Montagehalle blockiert. Der Wunsch lag nahe, diese Verdrahtung zu optimieren.
Untersuchungen ergaben, dass statt der 375 Einzeladern und 73 Leitungen mit IO-Link nur noch 11 Leitungen nötig wären. Dies hätte zugleich den Vorteil, dass der Lieferant des Prozessknotens die Verdrahtung vornehmen könnte. Dies wäre nicht nur weniger zeitintensiv (weniger als eine Woche), sondern auch die komplexe Einstellung der Ventile könnte dann durch den Hersteller der Ventile vorgenommen werden. Abgesehen davon, dass die Einstellung eines einzigen Ventils 15 Minuten kostet, ließe sich über IO-Link jedes Ventil einzeln ansprechen. Damit ließen sich alle Parameter per Software ändern, etwa wenn neue Funktionen benötigt werden.
„Der Gedanke an IO-Link lag nahe“, erinnert sich Klesse, der seit Jahren die Technologie beobachtete. Aber: „Wir hatten immer die Schwierigkeit, dass einige Sensoren nicht mit IO-Link ausgestattet waren“, so Klesse und verweist auf die niedrigen Stückzahlen. Zwar gilt die E-PS120 A in der Branche als Erfolgsmodell, sie wurde mittlerweile bereits über 25 Mal in Europa ausgeliefert, aus Sicht eines Sensorherstellers ist die Menge an Sensoren jedoch gering. „Wir haben tatsächlich manchmal auch nur einen Sensor eines bestimmten Typs in unserer Anlage eingebaut. Das kann man nicht vergleichen mit den Stückzahlen aus anderen Industrien“, gibt Klesse zu. Hinzu kam: „Aus Sicht eines Sensorherstellers lohnte es sich meist nicht, extra für uns einen Sensor mit IO-Link auszustatten“, so die Erfahrung von Klesse. Eine weitere Herausforderung kam dazu: Anlagen im Lebensmittelbereich sind validierte Systeme, eine Änderung von einzelnen Komponenten ist meist mit hohem Aufwand verbunden.