Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Getränkeindustrie/Artikel
    Farbintensiv und trubstabil
    Bildquelle nicht angegeben
    Getränkeindustrie

    Farbintensiv und trubstabil

    Qualitativ hochwertige Säfte oder Saftkonzentrate aus bunten Früchten zu erzeugen, ist eine komplexe Aufgabe mit einer Vielzahl von Parametern, die die
    Veröffentlicht
    04. Dezember 2002
    Lesezeit
    6 Minuten
    Rubrik
    Getränkeindustrie

    Peter Bolduan, Michael Latz

    Zur Herstellung von Buntsäften werden unter anderem schwarze Johannisbeere, rote Johannisbeere, Himbeere, Sauerkirsche, Erdbeere und Holunder verwendet. Die aus diesen Früchten gewonnenen Säfte finden überwiegend Verwendung in Mischgetränken wie zum Beispiel Apfel/Kirsch, in roter Limonade, als Farbstoff in anderen Lebensmitteln oder in Functional Drinks. Darüber hinaus wird die physiologische Wirksamkeit der Inhaltsstoffe als z. B. Tumor hemmend, Herz-Kreislauf fördernd und Cholesterin senkend geschätzt. Die Farbe von Buntsäften und daraus hergestellten Konzentraten ist ein gewünschtes Qualitätsmerkmal. Sie soll fruchttypisch, intensiv und – hinsichtlich der Lagerfähigkeit – stabil sein. Oxidationsbedingte Bräunung ist zumeist qualitätsmindernd. Die oft teure Rohware erfordert eine besonders wirtschaftliche Saftgewinnung und somit eine gelungene Synthese aus Quantität (Saftausbeute) und Qualität (Farb-ausbeute und Farbstabilität). Bei vorgegebener Rohware und Anlagentechnologie sind die Verarbeitungsparameter mechanische Beanspruchung sowie thermische und enzymatische Behandlung variabel und können fruchtspezifisch angepasst werden. Alle Maßnahmen verfolgen das Ziel, aus teurer Rohware ausreichend Saft bei bester Farbausbeute zu gewinnen, ohne die spätere Saftstabilität durch übermäßige Extraktionsmaßnahmen zu gefährden.

    Bevor die Frucht gepresst wird, kann zur Qualitätsverbesserung des späteren Saftes ein Verlesen der Rohware erfolgen, um bei fauler/verletzter Ware den Gehalt an Toxinen und Oxidosen (auch Mikroorganismen) abzusenken und/oder ein Entrappen erfolgen, um den Gerbstoffgehalt zu senken. Darüber hinaus kann der Mahlgrad so eingestellt werden, dass die Kerne nicht verletzt werden.

    Sowohl die Enzymauswahl als auch die Temperaturführung während des Maischevorganges haben großen Einfluss auf eine gute Entsaftung, die anhand der Ausbeute und der Pressgeschwindigkeit (Presskapazität) bemessen wird. Eine gute Enzymierung sorgt für vollständigen Pektinabbau, gute Saftklärung und Filtrierbarkeit sowie geringe Auslösung von Polysacchariden. In der Maischephase ist eine weitestgehende Desintegration der Zellen erwünscht, jedoch kein Auflösen der Zellen, da das Auslösen von Kolloiden zu großen Problemen bei der Klärung/Stabilisierung führen kann.

    Die meisten Buntfrüchte werden heiss, das heißt bei 45 bis 60 °C enzymiert (mit Ausnahme von hartschaligen oder markigen Früchten), da bei dieser Temperatur die Enzymwirkung nachhaltig unterstützt wird. Außerdem erfolgt ein Schutz vor mirkrobiologischem Befall. Alle thermischen/enzymatischen und mechanischen Maßnahmen werden auf die Frucht abgestimmt, um optimale Ergebnisse zu erzielen.

    Um die Ausbeute zu erhöhen, erfolgt neben der ersten Pressung häufig eine Tresterextraktion unter Zugabe von warmem Wasser, damit der darin enthaltene Zucker und der Farbstoff gewonnen werden können. Es besteht allerdings die Gefahr, dass unerwünschte Stoffe, wie zum Beispiel neutrale Kolloide, mit übergehen und die Saftklärung und Stabilisierung erschweren.
    Mehr aus Getränkeindustrie

    Weitere aktuelle Artikel aus der Rubrik Getränkeindustrie.

    Alle Getränkeindustrie-Artikel
    Zuckersteuer: Getränkeverbände fordern endgültigen Stopp des Gesetzentwurfs
    Getränkeindustrie

    Zuckersteuer: Getränkeverbände fordern endgültigen Stopp des Gesetzentwurfs

    12. Oktober 2026

    Nach erneuter Ablehnung des Referentenentwurfs im Kabinett fordern sechs Verbände der Getränkewirtschaft den endgültigen Stopp der geplanten deutschen Zuckersteuer. Die Abgabe soll laut Planung zum 1. Juli 2027 in Kraft…

    Hygienic Design in der Prozessautomation: Grundlagen, Normen und Auswahlkriterien für lebensmitteltaugliche Automatisierungskomponenten
    Getränkeindustrie

    Hygienic Design in der Prozessautomation: Grundlagen, Normen und Auswahlkriterien für lebensmitteltaugliche Automatisierungskomponenten

    5. Oktober 2026

    Wer Automatisierungskomponenten für die Lebensmittel- und Getränkeproduktion auswählt, muss hygienische Konstruktionsprinzipien von Anfang an einplanen. Dieser Beitrag erläutert die technischen Grundlagen, relevanten…

    ← Zurück zu GetränkeindustrieZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Vor der Saftenzymierung zum Kolloid- und Pektinabbau erfolgt häufig eine Vorklärung zur Abtrennung größerer Fruchtbestandteile, die während des Pressvorganges beziehungsweise der Tresterextraktion mit in den Saft übergegangen sind. Hier werden Rüttelsiebe oder Zentrifugen eingesetzt.

    Die nach der Saftenzymierung folgende Schönung ist unter anderem für die Farbstabilität, -intensität und Trübung des Fruchtsaftes verantwortlich. Sie wird um so aufwändiger und schwieriger, je mehr unerwünschte Bestandteile noch nach der Saftenzymierung vorhanden sind. Schwer klärbare Säfte erfordern aufwändige Schönungs- und Filtrationsmaßnahmen, die zumeist mit Farbverlusten verbunden sind. Zur Schönung werden Bentonite, Gelatine und Kieselsol zugegeben und mittels Drehfiltern abgetrennt. Die Menge der eingesetzten Schönungsmittel kann direkt als Maß für Farbverluste angesehen werden. Welche Schönungsprodukte in welchen Konzentrationen verwendet werden, muss für jede Frucht durch entsprechende Vorversuche mühsam ermittelt werden. Trotz all dieser Maßnahmen erhält man häufig nur ein bedingt stabiles Produkt, oder es kommt zur Nachtrübung aufgrund des hohen natürlichen Gehaltes an Kolloiden in der Frucht. Bei stabilen Säften stellt man dagegen häufig geringere Farbintensitäten fest. Es gilt also einen Kompromiss zwischen Farbintensität und Trubstabilität zu finden.

    Die Aufgabe bestand nun darin, ein Filtrationsverfahren zu entwickeln, das aus Säften (Tab. 1), die nach dem oben beschriebenen Verfahren hergestellt wurden, farbintensive und trubstabile Saftkonzentrate generieren kann. Die Batchgrößen während der unterschiedlichen Versuche lagen zwischen 60 und 100 m3, die Filtrationstemperaturen zwischen 38 und 48 °C.

    Aufgrund der positiven Erfahrungen mit Ultrafiltrationssystemen zur Klärung/Stabilisierung von Apfelsaft wurde zunächst auch bei Buntsäften die Ultrafiltration mit polymeren Rohrmembranen im Versuchsmaßstab eingesetzt. Die Ergebnisse der Standard-Apfelsaftmembranen aus PS bzw. PVDF zeigten jedoch einen zu großen Rückhalt der Farbe (ca. 30 bis 40% bei kons-tanter Konzentration). Änderungen der Betriebsparameter der Ultrafiltrationsanlage (Überströmungsgeschwindigkeit, transmembraner Druck) und des Verarbeitungsverfahrens der Beerenfrüchte bewirkten keine Verbesserung des Ergebnisses. Insbesondere bei schwarzen Säften wurden für bestimmte Anthocyane, die unter anderem für die Farbe verantwortlich sind, Rückhalte von 40 bis 90% gemessen. Die Trubstabilität des filtrierten Saftes wurde als gerade noch stabil bewertet. Die Verwendung offener Polymermembranen in Rohrform wurde durch eingeschränkte Verfügbarkeit begrenzt und erschien wenig erfolgversprechend, da sich bei offenen Membranen die Trubstabilität verschlechtert. Der Einsatz einer Membran für hohen Farbdurchlass (Herstellerangabe) zeigte während der ersten Stunden ein besseres Farbergebnis, die Membran kompaktierte später aber zusehends und ergab dann schlechtere Ergebnisse als mit den zuvor verwendeten (Tab. 2).

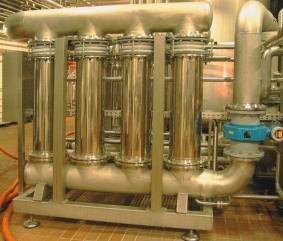
    Der Einsatz keramischer Membranen mit verschiedenen Trenngrenzen zeigte bemerkenswerte Ergebnisse. Während Mikrofiltrationsmembranen in Bezug auf die Farbausbeute (bezogen auf Rohsaft) brauchbare Ergebnisse zeigten und die Trubstabilität nur mit vollständiger Schönung zufriedenstellend war, konnte mit einer Ultrafiltrationsmembran ein filtrierter Saft (Konzentrat etwa 70° Brix) hergestellt werden, dessen Farbwerte nahe am Rohsaft lagen und dessen Stabilität auch nach Hitze/Kälte-Test als gut beurteilt wurde. Diese Ergebnisse konnten durch Optimierung der Betriebsbedingungen der Ultrafiltrationsanlage weiter verbessert werden (Tab. 2). Die Retentate der Ultrafiltration wurden zur Erhöhung der Ausbeute diafiltriert, wobei festgestellt werden konnte, dass das notwendige Diafiltrationswasser-Volumen bei Polymermembranen (zur Erzielung gleicher Ausbeute) etwa drei mal so groß ist wie bei den Keramikmembranen.

    Membransysteme mit keramischen Membranen zeigen bei der Klärung/Stabilisierung von Buntsäften bessere Farbergebnisse und Stabilitäten als konventionell geschönte und geklärte Säfte. Die Forderung nach einer Maximierung der Farbausbeute (bezogen auf Rohsaft) bei einer Verbesserung der Trubstabilität konnte erfüllt werden. Darüber hinaus ist festzustellen, dass weniger Reststoffe anfallen, da auf den Einsatz von Schönungsmitteln weitgehend verzichtet werden kann und sich somit im Retentat neben den Fruchtbestandteilen nur Bentonit befindet.

    Membranverfahren zeichnen sich gegenüber konventionellen Verfahren durch weniger Prozessschritte bei der Klärung aus und lassen sich daher automatisieren, woraus sich eine einfache Handhabung für das Bedienpersonal ergibt.

    Vorversuche zur Schönung/Klärung sind nicht notwendig, wodurch Fehlerquellen vermieden werden und die Betriebssicherheit des gesamten Prozesses erhöht wird. Zudem ist das Verfahren weniger anfällig gegenüber Schwankungen der Rohsaftqualität.

    Die Keramikmembranen zeigten gegenüber den Polymermembranen bei gleichem Rohsaft einen etwa zwei- bis dreimal höheren spezifischen Flux, der sich über den gesamten Batch sehr konstant zeigte. Auffällig war der deutliche Fluxanstieg während der Diafiltration bei roten Säften, was auf einen geringen Deckschichtaufbau schließen lässt, der auch den geringen Bedarf an Diafiltrationswasser zur Erzielung gleicher Endkonzentrationen erklärt. Die Betriebsanlage hat eine Leistung von 8000 bis 10 000 l/h bei roten Säften und 6000 bis 8000 l/h bei schwarzen Säften.

    www.atech-innovations.com

    Digitaler Zwilling in der Lebensmittelproduktion: Grundlagen, Funktionsweise und Einsatzpotenziale
    Getränkeindustrie

    Digitaler Zwilling in der Lebensmittelproduktion: Grundlagen, Funktionsweise und Einsatzpotenziale

    24. September 2026

    Der Digitale Zwilling ermöglicht es Lebensmittel- und Getränkeherstellern, Produktionsanlagen, Prozesse und Produkte als virtuelle Abbild in Echtzeit zu simulieren und zu optimieren. Dieser Artikel erklärt, wie die…

    Energiemanagement in der Lebensmittel- und Getränkeproduktion: Grundlagen, Methoden und Einsparpotenziale
    Getränkeindustrie

    Energiemanagement in der Lebensmittel- und Getränkeproduktion: Grundlagen, Methoden und Einsparpotenziale

    24. September 2026

    Steigende Energiekosten und regulatorische Anforderungen zwingen Lebensmittel- und Getränkehersteller, ihren Energieverbrauch systematisch zu erfassen und zu senken. Dieser Artikel erklärt die grundlegenden Methoden,…