Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Getränkeindustrie/Artikel
    Für Naschkatzen nur das Beste
    Bildquelle nicht angegeben
    Getränkeindustrie

    Für Naschkatzen nur das Beste

    Süße Geschäfte macht die F. Hunziker + Co AG bereits seit 1930. Bei der Produktion von Pastillen und Getränkepulvern in diversen Variationen legt das
    Veröffentlicht
    11. Juni 2010
    Lesezeit
    6 Minuten
    Rubrik
    Getränkeindustrie

    Bei der Verpackung von Gummipastillen und Getränkepulver in wahlweise Schlauchbeutel oder Metalldosen nahm Hunziker eine Umstrukturierung vor. Um mehr Effizienz zu erreichen und gleichzeitig Platz in dem aus den 50er-Jahre datierenden Fabrikgebäude zu gewinnen, wurden vier bestehende Verpackungslinien durch zwei neue Anlagen ersetzt. Es gibt nun eine Beutel- und eine Dosenlinie, auf denen jeweils beide Produkte verpackt werden.

    Die Abfüllung der Pastillen erledigt eine Mehrkopfwaage, für die Pulver wird ein volumetrisch arbeitender Dosierer eingesetzt. Die Maschinen sind mobil und können auf diese Weise zwischen den Linien ausgetauscht werden.

    Die neuen Anlagen laufen bei Hunziker im Zweischichtbetrieb. Auf der Schlauchbeutellinie wird in Viersiegelrandbeutel verpackt, die eine Laudenberg-Schlauchbeutelmaschine in fünf verschiedenen Formaten produziert. Der Ausstoß beträgt bei den kleinen Beuteln mit einem Füllgewicht von 15 und 70 g pro Minute 90 Takte; bei den großen Beuteln mit 400, 600 und 1200 g sind es 40 bis 60 Takte pro Minute. Die zweite Anlage ist für die Verpackung von Getränkepulver und Pastillen in Metalldosen bestimmt. Letztere haben ein Fassungsvermögen von 200 bis 600 g. Die Dosenanlage erreicht einen Ausstoß von 40 Takten pro Minute.

    Hunziker nahm die Umstrukturierung der Verpackungsanlagen zum Anlass, auch die Qualitätskontrolle auf eine neue Stufe zu stellen. In die Linien sollten vollautomatische Systeme für die Fremdkörper- und Gewichtskontrolle integriert werden. In den Getränkepulvern und Pastillen können zum Beispiel Verunreinigungen durch kleine Plastik- oder Papierteilchen auftreten, die durch den zugemischten Zucker eingeschleppt wurden. Im Falle der pulverförmigen Produkte gilt es außerdem, größere Zuckerkristalle und Verklumpungen zu entdecken. Bei den alten Anlagen wurde die Suche nach Fremdkörpern mithilfe eines Siebs vor der Abfüllung und per Sichtkontrolle durch die Mitarbeiter praktiziert. Die Kontrollwägung wurde in der Vergangenheit manuell stichprobenartig nach statistischen Grundsätzen durchgeführt – ein zeitintensives und mit einer gewissen Unsicherheit behaftetes Verfahren.

    Nicht nur wegen der deutlich schnelleren Arbeitsgeschwindigkeit der neuen Linien schienen diese Vorgehensweisen nicht mehr adäquat zu sein. Die Entscheidung zur Optimierung der Qualitätskontrolle resultierte auch aus einer Risikoanalyse der Prozesse bei Hunziker. „Wir waren niemals mit Klagen oder Schadenersatzforderungen konfrontiert“, erklärt Reto Reinli, Betriebsleiter bei Hunziker. „Aber wir wollten ein Risiko minimieren, wenn die technische Möglichkeit dazu besteht.“

    Der Einsatz von Metalldetektoren für die Fremdkörperkontrolle verbot sich bei den Dosen von selbst und war auch bei den Schlauchbeuteln keine Lösung. Die Beutel sind mit einer alukaschierten Folie versehen und daher für die Metalldetektion ungeeignet. Also plante man für beide Linien bedien- und wartungsfreundliche Röntgenprüfsysteme anzuschaffen. Hunziker entschied sich für Geräte von Ishida. Ein Grund, der die Entscheidung wesentlich beeinflusste war, dass Ishida sowohl Röntgenprüfsysteme als auch Kontrollwaagen liefert.
    Mehr aus Getränkeindustrie

    Weitere aktuelle Artikel aus der Rubrik Getränkeindustrie.

    Alle Getränkeindustrie-Artikel
    Zuckersteuer: Getränkeverbände fordern endgültigen Stopp des Gesetzentwurfs
    Getränkeindustrie

    Zuckersteuer: Getränkeverbände fordern endgültigen Stopp des Gesetzentwurfs

    12. Oktober 2026

    Nach erneuter Ablehnung des Referentenentwurfs im Kabinett fordern sechs Verbände der Getränkewirtschaft den endgültigen Stopp der geplanten deutschen Zuckersteuer. Die Abgabe soll laut Planung zum 1. Juli 2027 in Kraft…

    Hygienic Design in der Prozessautomation: Grundlagen, Normen und Auswahlkriterien für lebensmitteltaugliche Automatisierungskomponenten
    Getränkeindustrie

    Hygienic Design in der Prozessautomation: Grundlagen, Normen und Auswahlkriterien für lebensmitteltaugliche Automatisierungskomponenten

    5. Oktober 2026

    Wer Automatisierungskomponenten für die Lebensmittel- und Getränkeproduktion auswählt, muss hygienische Konstruktionsprinzipien von Anfang an einplanen. Dieser Beitrag erläutert die technischen Grundlagen, relevanten…

    ← Zurück zu GetränkeindustrieZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

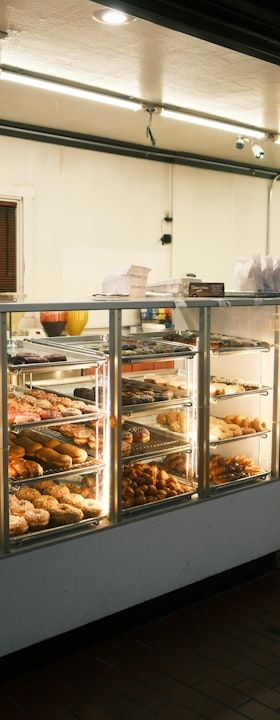
    Als erstes wurden Tests durchgeführt. Dazu schickte Hunziker Packungen mit Prüfprodukten an Ishida, die zuvor gezielt mit Fremdkörpern präpariert worden waren. Das Resultat war überzeugend. Bei der Untersuchung dieser Objekte entdeckten die Röntgenprüfsysteme sämtliche Fremdkörper. Im August 2009 war es dann soweit: Am Ende der Beutellinie wurden das Röntgenprüfsystem IX-EA-2161 und eine Hochleistungskontrollwaage DACS-W-012 installiert. Für die Dosenlinie schaffte Hunziker ein speziell für große Dosen entwickeltes Röntgenprüfsystem von Dylog und eine weitere Ishida-Kontrollwaage der Baureihe DACS-W-012 an.

    Das Röntgenprüfsystem IX-EA-2161 spürt Verunreinigungen aus Metall, Glas, Stein oder Hartgummi zuverlässig auf. Die zu prüfenden Produkte laufen auf einem Transportband mit einer Geschwindigkeit von bis zu 1 m/s durch die Inspektionskammer. Verunreinigungen werden auch durch Aluminiumfolie erkannt, unabhängig von Temperatur, Salz- und Wassergehalt des Produktes. Außerdem können unvollständige Packungen oder solche mit beschädigtem Inhalt identifiziert werden. Mit dem Gerät ist es möglich, ausschließlich bestimmte Teilbereiche eines Produktes zu prüfen. So lässt sich zum Beispiel der Versiegelungsbereich eines Beutels von der Untersuchung ausschließen. Eine Datenprotokollierung hilft, wiederkehrende Fehlerquellen zu beseitigen und erlaubt den Nachweis über ordnungsgemäße Produktions- und Verpackungsvorgänge. Die durchleuchteten Lebensmittel werden nicht belastet und unterliegen keiner Kennzeichnungspflicht.

    Bei der Inbetriebnahme des IX-EA-2161-Röntgenprüfsystems war die Feinjustierung der Einstellungen sehr schnell erledigt. Denn Optimierungen des Systems können im laufenden Betrieb erfolgen; neue Formate werden binnen zehn Minuten erfasst. Bis zu 100 programmierbare Voreinstellungen erlauben einen schnellen Produktwechsel. So erfordert die Umstellung von Pulver auf Pastillen nur einen Knopfdruck. Gesteuert wird das Röntgenprüfgerät per Touchscreen auf einer Windows-XP-Oberfläche.

    Da geschlossene Verpackungen kontrolliert werden, sind Reinigungsmaßnahmen am Röntgenprüfgerät nur alle zwei Tage nach Produktwechsel erforderlich. Die Edelstahlkonstruktion ist dafür gut zugänglich und das Transportband kann ohne Werkzeug entfernt werden.

    Die Sicherheit des Bedienpersonals ist immer gewährleistet. Eine Abschirmung durch mit Blei gefüllte, dreifache Kunststoffvorhänge sorgt dafür, dass außerhalb der Röntgenprüfgeräte kein Röntgenlicht messbar ist. Das System schaltet automatisch ab, wenn die Gerätetür geöffnet wird oder ein Bediener mit der Hand in die Prüfkammer greift.

    Hunziker stellt hohe Anforderungen an das Ishida-Röntgenprüfsystem: Die Pastillen bestehen aus einer Masse, die sich größtenteils aus Gummi arabicum und Zucker bzw. Zuckeraustauschstoffen zusammensetzt. Das Gelantineprodukt weist daher eine sehr hohe Dichte auf und es kommt zudem vor, dass im Beutel viele Pastillen genau übereinander liegen. Die Getränkepulver setzen sich aus Partikeln von sehr unterschiedlicher Größe zusammen – ein Umstand, der die Fremdkörperkontrolle ebenfalls erschwert. „All diese Herausforderungen meistert das Ishida-System und findet zuverlässig Fremdkörper oder Verklumpungen“, freut sich Reinli. „Die kleinste bisher entdeckte Verunreinigung hatte eine Größe von nur 0,5 mm.“ Diese hohe Zuverlässigkeit und Sicherheit wirkte sich im Rahmen der Zertifizierungsaudits positiv aus und sorgte für sehr gute Wertungen im Bereich Fremdkörperselektion. Die finale Gewichtskontrolle erledigen an beiden Verpackungslinien Ishida-Hochleistungskontrollwaagen der Baureihe DACS-W-012.

    Die Maschinen haben eine Wägebereich von 10 bis 1200 g und sorgen mit einer Wägegenauigkeit von 0,2 g für Sicherheit bei Hunziker. Ein Anti-Floor-Vibration-System (AFV) zur Kompensation von Bodenvibrationen und ein digitales Filtersystem optimieren die Signale der hochempfindlichen Wägezellen. Weitere Vorteile sind das sehr leichte Wägeband mit Direktantrieb und die reibungsarmen Transportbänder.

    Beutel und Dosen, die nicht genau dem voreingestellten Gewichtsbereich entsprechen, werden zuverlässig mit einem Doppelauswurfarm aussortiert. Die Kontrollwaagen sind mit den Befüllsystemen rückgekoppelt, sodass automatisch Justierungen vorgenommen werden können. Der Wartungsaufwand für die robusten Kontrollwaagen ist sehr gering, die ohne Werkzeug abnehmbaren Bänder und das Gestell mit den glatten Oberflächen ermöglichen eine leichte Reinigung.

    Online-Info www.dei.de/0610444

    Die F. Hunziker + Co AG (www.fhunziker.ch) ist in Dietikon bei Zürich beheimatet. Das zu 100 % eigenfinanzierte Familienunternehmen ist der zweitgrößte Bonbonhersteller in der Schweiz und die Nummer eins für den Schweizer Detailhandel. Mit 120 Mitarbeitern fertigt Hunziker jährlich mehr als 5000 t Hartbonbons, gefüllte Hartbonbons, Gummibonbons und -pastillen, Schokoladenbonbons, Festtagsartikel und Getränkepulver für Ice Teas oder Fruchtsäfte. Die Produkte haben teilweise funktionelle bzw. pharmazeutische Eigenschaften.

    Auf diversen voll- und halbautomatischen Verpackungslinien werden alle gebräuchlichen Verpackungsformen realisiert: Beutel, Dosen, Flowpacks und Faltschachteln. Zu den Kunden zählen Konzerne aus dem Lebensmittel- und Pharmabereich wie Migros, Unilever, Cadbury oder Glaxo Smith Kline. Der größte Teil der Hunziker-Produkte wird unter Handelsmarken vertrieben. Für den weltweiten Export sind rund 35 % der Produktion bestimmt.

    Digitaler Zwilling in der Lebensmittelproduktion: Grundlagen, Funktionsweise und Einsatzpotenziale
    Getränkeindustrie

    Digitaler Zwilling in der Lebensmittelproduktion: Grundlagen, Funktionsweise und Einsatzpotenziale

    24. September 2026

    Der Digitale Zwilling ermöglicht es Lebensmittel- und Getränkeherstellern, Produktionsanlagen, Prozesse und Produkte als virtuelle Abbild in Echtzeit zu simulieren und zu optimieren. Dieser Artikel erklärt, wie die…

    Energiemanagement in der Lebensmittel- und Getränkeproduktion: Grundlagen, Methoden und Einsparpotenziale
    Getränkeindustrie

    Energiemanagement in der Lebensmittel- und Getränkeproduktion: Grundlagen, Methoden und Einsparpotenziale

    24. September 2026

    Steigende Energiekosten und regulatorische Anforderungen zwingen Lebensmittel- und Getränkehersteller, ihren Energieverbrauch systematisch zu erfassen und zu senken. Dieser Artikel erklärt die grundlegenden Methoden,…