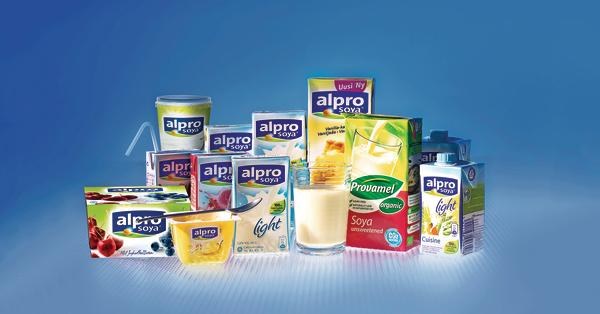
Seit mehr als 30 Jahren setzt Alpro auf gesunde und nachhaltige Herstellung und Vermarktung von Produkten, die nicht nur wohlschmeckend sind, sondern auch den hohen Nährwert ihrer pflanzlichen Zutaten wie beispielsweise der Sojabohne enthalten. Mit diesem Schwerpunkt hat sich das Unternehmen eine führende Position auf dem europäischen Markt erarbeitet. Die Lebensmittel werden in Belgien, den Niederlanden, Großbritannien und Frankreich produziert.
Seit Anfang 2012 sind in den Supermärkten zwei neue pflanzliche Getränke des Unternehmens erhältlich, die vollständig aus Mandeln und Haselnüssen hergestellt sind. Alpro will dem Verbraucher durch die Erweiterung seines Sortiments eine noch größere Auswahl an pflanzlichen Nahrungsprodukten bieten. Vor Produktionsbeginn wurden an AZO N.V. folgende Anforderungen gestellt, um einen reibungslosen Produktionsablauf zu gewährleisten:
- Herstellung hochwertiger, homogener Trockenmischungen, die nicht verklumpen
- Hygienische Produktion, keine Säcke mehr im Flüssigbereich
- Hohe Dosiergenauigkeit und damit Rezepturkonstanz
- Produktion innerhalb enger Toleranzgrenzen, kein Überdosieren
- Tracking & Tracing in beiden Richtungen – vom Endprodukt bis zur Einzelkomponente und umgekehrt von der Einzelkomponente bis zum Endprodukt
Zur Lösung dieser Aufgaben entwickelte AZO N.V. ein Containersystem, das ein hohes Maß an Flexibilität mit entsprechender Chargenverfolgung bietet.
Das komplette Containersystem erstreckt sich über zwei Ebenen. Im oberen Bereich erfolgt die Rohstoffzugabe. Über zwei Big Bag-Entleerstationen wird brauner Zucker aufgegeben. Eingebaute Klumpenbrecher verhindern, dass Klumpen in die nachfolgende Produktion gelangen. Um Höhe zu sparen, wurde die Dosierschnecke direkt im Einfülltrichter platziert. Über die beiden Einfülltrichterstationen werden vorgewogene Ingredienzen aus Säcken zugegeben. Ebenso Teilmengen, die an bedienergeführten Wiegeplätzen vorgewogen wurden.
Mithilfe von Dosierschnecken werden diese Produkte dann in darunter befindliche Batchtainer dosiert. Um den Reinigungsaufwand zu reduzieren, ist jeweils ein Verschiebetrichter für helle und für braune Linien vorgesehen. Der Batchtainer steht auf einer geeichten Bodenwaage. Sind alle Komponenten eingewogen, wird er in einen Containermischer eingesetzt und der Inhalt homogen gemischt.
Entweder wird der Batchtainer direkt auf eine Absackanlage aufgesetzt und danach der Inhalt in Säcke teilautomatisiert abgefüllt. Diese Entwicklung von AZO ist mit einer Metallausscheidung versehen. Die auf einer geeichten Waage stehenden Säcke werden aus dem Batchtainer befüllt. Dabei erfolgt die Eindosierung des Produktes über eine Dosierschnecke. Nach Erreichen des Sollgewichtes wird der Sack einer Verschließmaschine zugeführt und danach palettiert. Um Engpässe bei der Absackung zu vermeiden, werden Batchtainer mit homogen gemischten Chargen in ein Containerlager gestellt, die sich bei Bedarf abrufen lassen. Francky Bonte, Projektingenieur bei Alpro hierzu: „Wir produzieren derzeit ca. 20 Rezepte und haben hierfür 45 Batchtainer, die uns eine hohe Flexibilität bieten und sicherstellen, dass wir ohne Stress die Trockenmischungen für den Flüssigbereich herstellen können. Die Batchtainer erlauben es uns, den Prozess zu entkoppeln, d. h., wir können immer dann, wenn die Absackanlage Kapazität hat, absacken. Zudem war es für uns wichtig, dass wir kein Trockenstoffhandling mehr im Flüssigbereich haben. Das Containersystem von AZO ermöglicht eine totale Chargenverfolgung und dadurch eine stressfreie Trockenstoffbereitstellung für unsere Flüssigproduktion.“