Roland Hackenjos
Die Erfassung von Gitterboxen für den Transport von Backwaren, Fleisch- und Wurstwaren, Fisch, Obst und Gemüse ist ein typisches Beispiel für Aufgabenstellungen, in denen der kleine, präzise Lichtfleck eines Standard-Lichttasters die Detektion erschweren kann. Denn befindet er sich zufällig in der Lücke zwischen zwei Objekten oder blickt durch die Gitterboxstruktur hindurch, wird vom Sensor kein Schaltsignal generiert und der folgende Prozess nicht angesteuert. „Das führte in unserer Verpackungslinie dazu, dass der Greifer nicht angesteuert wurde, um beispielsweise Margarinebecher oder Flaschen mit Flüssigspeisefetten in die Sekundärverpackungen umzusetzen“, erläutert Alex Meyberger von Mifa die Folgen der Fehlsignale für eine Anlage, in der pro Tag etwa 20 000 Gebinde verarbeitet werden.
Mifa ist ein mittelständisches Unternehmen mit nationaler wie internationaler Ausrichtung. Mit Waschmitteln und Lebensmitteln wie Margarine, Fette und Speiseölen erwirtschaftete es im Jahr 2009 einen Umsatz von fast 200 Mio. CHF. In der Schweiz ist das Unternehmen mit seinen Produkten hauptsächlich für den Handelsriesen Migros tätig, aber auch auf dem europäischen Markt hat es sich einen Namen im Private-Label-Bereich gemacht. Der Hauptsitz des Unternehmens mit etwa 300 Mitarbeitern befindet sich in Frenkendorf.
„Unsere Produkte treffen nicht nur geschmacklich, sondern auch seitens der Verpackung den Lifestyle“, sagt Meyberger. „Pro Jahr erzeugen wir fast 10 000 t Margarine und Fette nur für die Schweiz, die in formschönen und aufwendig gestalteten Verpackungen die Supermarktregale erreichen. Die Margarine Saindoux im überwiegend rosafarbenen Rundbecher, die Marke actilife im orange-weißen Rechteckbecher oder die Speiseöle in weißen, gelben oder schwarzen Flaschen.“ Diese Verpackungsvielfalt stellt aus automatisierungstechnischer Sicht hohe Anforderungen an die Sensorik. Sie muss in der Lage sein, alle Gebinde zuverlässig zu erfassen, um eine höchstmögliche Leistungsfähigkeit der Abfüll- und Verpackungsanlagen sicherzustellen.
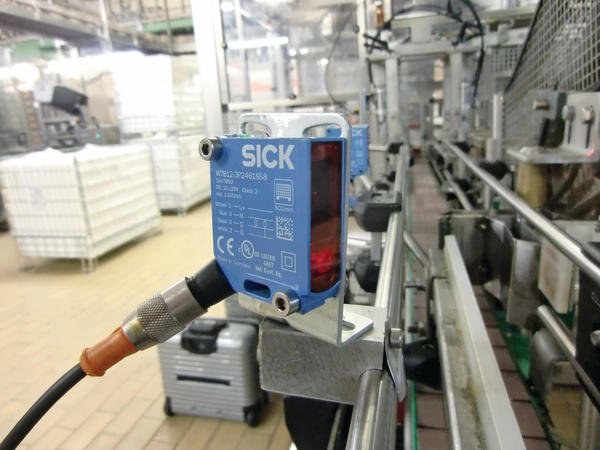
Nachdem die Margarine oder die Speiseöle in Becher bzw. Flaschen abgefüllt und verschlossen wurden, werden die Gebinde über eine Förderanlage einem Sammelpacker zugeführt, in dem sie von einem Greifer in Transportkartons umgesetzt werden. Hierzu muss auf dem Fördersegment vor dem Packer der Produktrückstau kontrolliert werden, damit der Greifer nicht ins Leere greift, sondern immer ausreichend Gebinde vorhanden sind. „Als Sensor zur Rückstaukontrolle hatten wir bislang einen Standard-Reflexionslichttaster eines anderen Herstellers im Einsatz“, sagt Meyberger. „Bei ungünstiger Position der Gebinde geschah es immer wieder, dass der kleine Lichtfleck des Sensors zwischen den Flaschen oder Becherlücken positioniert war und dadurch kein Signal lieferte. Zudem waren für den Sensor die vielen verschiedenen Farben und damit die großen Unterschiede in den Remissionseigenschaften besonders der Flasche problematisch und führten zu Fehlsignalen.“ Die Folge waren Anlagenstillstände, ein höherer Wartungsaufwand und zeitfressende Neustarts der Anlagen. „Wir haben gemeinsam mit Sick-Fachleuten die Probleme analysiert und einen Lichttaster erhalten, mit dem diese Probleme dauerhaft behoben sind“, zeigt sich Meyberger zufrieden.