Zum Inhalt springen
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
Deutsche Ernährungsindustrie
  • Fleischverarbeitung
  • Obst- & Gemüse
  • Milchverarbeitung
  • Back- & Teigwaren
  • Getränkeindustrie
  • Technik
    Ernährungsindustrie-Newsletter
    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.
    Newsletter abonnieren

    Info

    • Impressum
    • Datenschutz
    • Barrierefreiheit
    • Datenschutzeinstellungen

    Kontakt zur Redaktion

    Deutsche ErnährungsindustrieKonradin Mediengruppe
    Ernst-Mey-Str. 8, 70771 Leinfelden-Echterdingen

    E-Mail: redaktion@konradin.de
    Folgen Sie uns
    Deutsche Ernährungsindustrie
    © 2026 Deutsche Ernährungsindustrie
    Startseite/Getränkeindustrie/Artikel
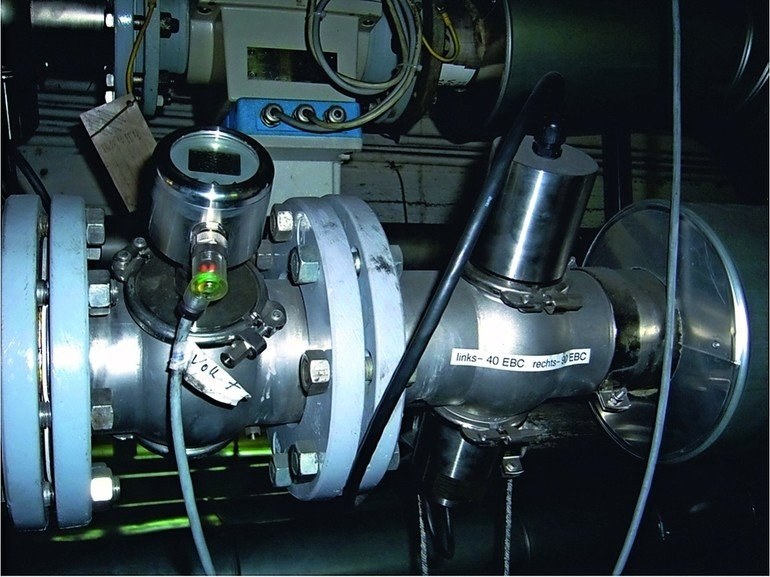
    Trübungsmessung in Kompaktbauform
    Bildquelle nicht angegeben
    Getränkeindustrie

    Trübungsmessung in Kompaktbauform

    Die optischen Trübungssensoren der Produktfamilie STS von Seli sind durch ein stabiles und hochauflösendes Messverfahren gekennzeichnet.
    Veröffentlicht
    06. September 2017
    Lesezeit
    5 Minuten
    Rubrik
    Getränkeindustrie

    Kostengünstig im Preis und im Betrieb, integrationsfreundlich, hygienegerecht und wartungsarm sowie vielseitig durch einen modularen Aufbau – diese Anforderungen hat die Seli GmbH Automatisierungstechnik bei der Entwicklung der Sensorfamilie STS umgesetzt. Der Kern der Sensoren – das Optikelement – wurde völlig neu entwickelt und bietet gegenüber Trübungssensoren mit bislang üblicher Glühlampentechnik deutliche Vorteile, beispielsweise hinsichtlich Messgenauigkeit, Sensorlinearität, Wiederholgenauigkeit und Wirtschaftlichkeit.

    LED für hohe Reproduzierbarkeit

    Statt Glühlampentechnik nutzen die STS-Sensoren zur Messung der optischen Dichte von Flüssigkeiten hochwertige, industrietaugliche LED als Sendelichtquelle. Daher benötigen sie weder eine komplexe Konstantstromquelle noch Filterelemente oder Linsen. Darüber hinaus sind alle messtechnischen Komponenten als einziges, monolithisches Bauteil konzipiert, das auch bei Kalt-Warm-Temperaturwechseln im Verlauf von CIP- oder SIP-Prozessen eine gleichbleibende, die Messung nicht beeinträchtigende Toleranz aufweist.

    Modulares Konzept

    Die gesamte STS-Produktfamilie ist modular konzipiert – besitzt aber über das monolithische Optikbauteil hinaus weitere gemeinsame, sensortechnische Basismerkmale. Sie alle arbeiten mit der Durchlichtmethode – das heißt im 180°-Verfahren – bei einer nah infraroten Wellenlänge von 880 nm. Die Trübungs- bzw. Konzentrationsmessung erfolgt völlig unabhängig von der Farbe des Trägermediums. Die Messergebnisse werden über einen analogen Stromausgang 4 – 20 mA ausgegeben. Zusätzlich verfügen alle STS-Sensoren über einen integrierten digitalen PNP-Schaltausgang, der über den jeweiligen gesamten Messbereich eingestellt werden kann. Alle STS besitzen ein Display zur Bedienung, Diagnose und Anzeige von Messwerten.

    Die Modularität und Migrationsfähigkeit der Sensorfamilie zeigt sich in den Bauformen und Einsatzgebieten. Der Trübungssensor STS01 ist ein einfach zu bedienendes Messsystem für den unteren Trübungsbereich. Es ist in drei
    optischen Pfadlängen verfügbar und deckt damit die Messbereiche 0 bis 100, 0 bis 250 und 0 bis 500 EBC/2000 FAU ab. Die Version STS02 bietet zusätzlich ein verlängertes Anschlussrohr für das Sensorelement. Der STS03 – und auch der verlängerte STS04 – sind jeweils werksseitig vorkalibrierte Messgeräte, die der Anwender um bis zu sechs weitere, individuelle Messpunkte ergänzen kann. Ihr Messbereich beginnt bei etwa 10 EBC/40 FAU und endet bei 3250 EBC/13 000 FAU. Somit lassen sich sowohl schwache als auch sehr hohe Konzentrationen messen und überwachen.

    Hygienisches Design

    Konzipiert ist die Sensorfamilie STS für den Einsatz in Feucht- und Nassbereichen von Lebensmittel verpackenden und Getränke abfüllenden Anlagen. Die ausgewählten Materialien – unter anderem elektropolierter Edelstahl 1.4404 (316L) mit einer Oberflächengüte von weniger als 0,37 µm Rautiefe und einem Saphirfenster als optischer Grenzfläche – sind durch eine sehr hohe Medienbeständigkeit gekennzeichnet. Die glatten Oberflächen, das nahtlose, polymerfreie Dichtsystem zum Prozess sowie die absolut spalt- und kantenfreie Gehäuseausführung verhindern das Anhaften von Produktresten und gewährleisten das vollständige Ablaufen von Reinigungs- und Desinfektionsmitteln nach dem Einwirken.
    Mehr aus Getränkeindustrie

    Weitere aktuelle Artikel aus der Rubrik Getränkeindustrie.

    Alle Getränkeindustrie-Artikel
    Zuckersteuer: Getränkeverbände fordern endgültigen Stopp des Gesetzentwurfs
    Getränkeindustrie

    Zuckersteuer: Getränkeverbände fordern endgültigen Stopp des Gesetzentwurfs

    12. Oktober 2026

    Nach erneuter Ablehnung des Referentenentwurfs im Kabinett fordern sechs Verbände der Getränkewirtschaft den endgültigen Stopp der geplanten deutschen Zuckersteuer. Die Abgabe soll laut Planung zum 1. Juli 2027 in Kraft…

    Hygienic Design in der Prozessautomation: Grundlagen, Normen und Auswahlkriterien für lebensmitteltaugliche Automatisierungskomponenten
    Getränkeindustrie

    Hygienic Design in der Prozessautomation: Grundlagen, Normen und Auswahlkriterien für lebensmitteltaugliche Automatisierungskomponenten

    5. Oktober 2026

    Wer Automatisierungskomponenten für die Lebensmittel- und Getränkeproduktion auswählt, muss hygienische Konstruktionsprinzipien von Anfang an einplanen. Dieser Beitrag erläutert die technischen Grundlagen, relevanten…

    ← Zurück zu GetränkeindustrieZur Startseite

    Ernährungsindustrie-Newsletter

    Die wichtigsten News aus der Lebensmittelproduktion direkt in Ihr Postfach.

    Zum Newsletter anmelden →

    Geringe Gesamtkosten

    Das Baukastensystem ermöglicht es, den passenden Sensor in wenigen Arbeitsschritten zu konfigurieren. Die Beschaffung gestaltet sich dadurch kostengünstig und schnell, denn die Lieferzeit der Sensoren ist entsprechend kurz. Zusammen mit dem Sensor kann bei Bedarf auch die passende Prozessarmatur aus einer Hand beschafft werden – im Standard steht ein G1/2“-Prozessanaschluss zur Verfügung. Dies und die industrieübliche, elektrische Anschlusstechnik per 5-poligem M12-Anschlussstecker gewährleisten eine schnelle Montage und Inbetriebnahme. Die Parametrierung ist auf einfache Weise möglich und wird durch das Sensordisplay zusätzlich unterstützt.

    Die STS-Sensorfamilie optimiert die Führung und Steuerung von Prozessen und Reinigungszyklen, unterstützt schnellere Produktwechsel, minimiert Produktverluste wie auch die Belastung von Abwässern, überwacht Filter und erhöht insgesamt die Betriebssicherheit. Anwender berichten von Amortisationszeiten von teilweise nur wenigen Monaten.

    Bislang sind etwa 1000 Systeme im Einsatz. Insbesondere einige namhafte Brauereien haben sich kurz nach der Markteinführung für die STS-Trübungssensoren entschieden. Eine von ihnen – die Königs Brauerei GmbH – setzt Sensoren des Typs STS01 mit unterschiedlichen optischen Pfadlängen in verschiedenen Messorten ein. Sie erfassen – eingebunden in ein übergeordnetes BDE-System – kontinuierlich die Konzentration in der Würze nach dem Läuterbottich, die Trübung in der Hefeverkaufsleitung zur Umschaltung nach dem Phasenwechsel beim An- und Abfahren sowie zur Trübungsmessung bei der Hefedosage.

    Sehr gute Parallelität

    In allen drei Messaufgaben zeigen die Sensoren im Vergleich zur parallel eingebauten und aufgezeichneten EBC-Trübungsmessung eine sehr gute Parallelität. Die STS01 sind dabei so präzise und wiederholgenau, dass ihre Werte direkt zur Prozesssteuerung verwendet werden können. Darüber hinaus liefern die Messungen in den Hefeanwendungen eindeutige Schaltsignale, mit denen eine einwandfreie Phasentrennung möglich ist.

    Phasentrennung ist auch die Aufgabenstellung beim Einsatz im Einlauf und im Auslauf von Separatoren. Im Einlauf überwachen sie die Feststoffanteile im Trägermedium. Bei zu hoher Konzentration gibt der Sensor ein Schaltsignal aus und das Trägermedium wird umgeleitet. Dadurch wird eine Überlastung des Separators verhindert. Gleichzeitig werden die analogen Messwerte genutzt, um die Fördermenge abhängig von der gemessenen Beladung mit Feststoffen zu variieren und so die Separatorleistung zu optimieren.

    Schneller als Leitfähigkeitsmessung

    In Deutschlands größter Molkerei, der DMK Deutsches Milchkontor GmbH, hat die STS-Sensorfamilie eine elektrische Leitfähigkeitsmessung ersetzt, mit der bislang die Phasentrennung von Milch und Wasser gesteuert wurde. In Vergleichstests beider physikalischer Wirkprinzipien hat sich erwiesen, dass die optische Messung zu einem wesentlich früheren und stabileren Schaltsignal führt als die Leitfähigkeitsmessung. Die Messung per STS liefert verzögerungsfrei einen reproduzierbaren Umschaltpunkt – während bei der Leitfähigkeitsmessung der mittlere Schaltzeitpunkt vom gesamten Schaltbereich abhängt. Hieraus resultiert ein zeitlich verzögertes Signal. Zudem ist diese Messung abhängig von der Wasser- und Rohstoffqualität. Auch ist bei der Leitfähigkeitsmessung die exakte Zusammensetzung der Mischphase im Umschaltzeitpunkt undefiniert – während die optische Trübungsmessung mit STS hierzu eine eindeutige Information liefert.

    Die vielseitige STS-Trübungsmesstechnik bietet für zahlreiche Anwendungen neue Lösungsmöglichkeiten. Derzeit arbeitet Seli für diese Sensorserie an einer neuen Entwicklung, die noch zum Jahresende 2017 in eine weitere, bahnbrechende Innovation münden soll.

    Halle A3, Stand 529

    www.prozesstechnik-online.de
    Suchwort: dei0917seli

    Frank Nimwegen

    Geschäftsführer,
    Seli Automatisierungstechnik

    Digitaler Zwilling in der Lebensmittelproduktion: Grundlagen, Funktionsweise und Einsatzpotenziale
    Getränkeindustrie

    Digitaler Zwilling in der Lebensmittelproduktion: Grundlagen, Funktionsweise und Einsatzpotenziale

    24. September 2026

    Der Digitale Zwilling ermöglicht es Lebensmittel- und Getränkeherstellern, Produktionsanlagen, Prozesse und Produkte als virtuelle Abbild in Echtzeit zu simulieren und zu optimieren. Dieser Artikel erklärt, wie die…

    Energiemanagement in der Lebensmittel- und Getränkeproduktion: Grundlagen, Methoden und Einsparpotenziale
    Getränkeindustrie

    Energiemanagement in der Lebensmittel- und Getränkeproduktion: Grundlagen, Methoden und Einsparpotenziale

    24. September 2026

    Steigende Energiekosten und regulatorische Anforderungen zwingen Lebensmittel- und Getränkehersteller, ihren Energieverbrauch systematisch zu erfassen und zu senken. Dieser Artikel erklärt die grundlegenden Methoden,…