Dänemark ist eine der größten Schweinefleisch exportierenden Nationen Europas, wobei rund 85 % der dänischen Schweineproduktion von Danish Crown geschlachtet und vermarktet werden. Zunehmend hoher Kostendruck von den Handelsketten sowie den Anbietern aus Billiglohnländern machen jedoch auch vor Marktführern nicht halt. Deshalb wird ständig an der Optimierung der Produktionsprozesse gearbeitet. Ein Ergebnis dieser Bemühungen ist der neue Verarbeitungsbetrieb in Horsens, Jütland. Das Werk wurde so konzipiert, dass es allen Anforderungen gerecht wird, die heute und in den nächsten Jahren gestellt werden dürften. Rückverfolgbarkeit und HACCP sind nur einige Schlagworte in diesem Zusammenhang. Im Werk wurde darüber hinaus die Automatisierung von ganzen Schlachtlinien umgesetzt sowie die Präzision und Qualität im Feinzerlegeprozess verbessert, um eine höhere Ausbeute zu erzielen. High-End-Applikationen sind beispielsweise auch die vision-systembasierten automatischen Primal-Cutting-Maschinen von KJ Industries. Sie teilen bis zu 900 Schweinehälften pro Stunde in die drei Teile Vorderschinken, Mittelstück und Hinterschinken, was einem Durchsatz von 18 s pro Schweinehälfte entspricht. Rund 270 Mio. Euro wurden seit 2002 investiert. Seit 2004 ist das Werk in Betrieb. Bis zu 77 000 Schweine können pro Woche geschlachtet werden. Diese Volllast wird in 2007 erreicht werden. Seit April 2006 liegt die Kapazitätsauslastung erstmals bei rund 90 %. Dies entspricht einer Schlachtleistung von mehr als 58 Schweinen pro Mann/Woche bzw. bei 40-h-Woche einer Leistung von knapp 1,5 Schweinen pro Stunde – angenommen, betäubt, geschlachtet, vollständig zerlegt, verpackt, eingelagert und versandfertig bis zur Laderampe gebracht inklusive aller Administration. Diese grobe Kennzahlenrechung verdeutlicht anschaulich die Effizienz des Betriebs und gleichzeitig auch die hohe Sensibilität gegen Prozessstörungen.
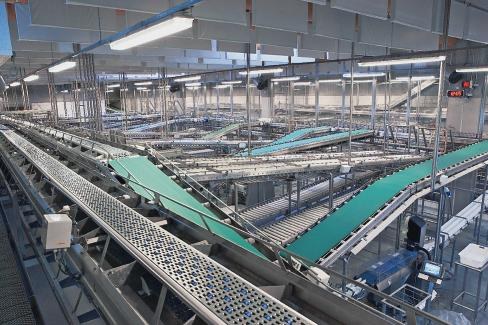
Entsprechend hoch sind die Anforderungen an das Equipment, das von rund 50 Ingenieuren, Architekten und Beratern in eineinhalb Jahren bis ins kleinste Detail geplant und geprüft wurde. Hohe Aufmerksamkeit wurde unter anderem auf die Auslegung der werksübergreifenden Förderanlagen gelegt, die als Nervenbahnen in der innerbetrieblichen Supply Chain wesentlicher Bestandteil des effizienten Betriebs sind. 28 km Förderstrecken (Durchschnittlich 10 m pro Segment) wurden beispielsweise alleine zwischen den einzelnen Bearbeitungsschritten in den Schnitthallen bis hin zum Einlagerungspunkt in das Kühllager verbaut. Rund 2800 Motoren treiben diese Bahnen von der Zerlegehalle bis hin zum vollautomatischen Hochregallager an. Sie müssen tagtäglich zuverlässig ihren Dienst verrichten. Entsprechend aufwändig war das Prüfverfahren zur Auswahl der passenden Motoren, die nicht nur auf Robustheit, Zuverlässigkeit und Hygieneverträglichkeit, sondern auch auf ihre Energiebilanz hin untersucht wurden. So wurde die Technical University Aalborg beauftragt, einen Verbrauchsvergleich zwischen dem Trommelmotor TM 136 von BDL und einem leistungsidentischen Getriebemotor eines führenden Motorherstellers mit Stammhaus in Deutschland durchzuführen. Das Ergebnis ist beeindruckend: 32 % der Primärenergie konnten bei mit 50 kg beladenem Förderband (kalkulierte Maximalbelastung) und 47 % bei unbeladenem Förderband eingespart werden. Darüber hinaus wird aufgrund des vergleichsweise höheren Wirkungsgrads der Trommelmotoren (Faktor 0,60 zu 0,47) Sekundärenergie für die Klimatisierung des Betriebs eingespart.