Landgeflügel ist Teil der im Emsland beheimateten Rothkötter-Gruppe. Keimzelle des erfolgreichen Familienunternehmens, das aktuell mehr als 2500 Mitarbeiter beschäftigt, bildet ein seit über 50 Jahren bestehendes Mischfutterwerk. 2003 startete die Rothkötter-Gruppe eine ambitionierte Expansion. Teil der Firmengruppe sind mittlerweile nicht nur eine eigene Brüterei, sondern auch zwei moderne Geflügelschlachthöfe: Emsland Frischgeflügel und Celler Land Frischgeflügel.
In den mit modernster Technik ausgestatteten Betrieben von Emsland Frischgeflügel in Haren und Celler Land Frischgeflügel im niedersächsischen Wietze werden Hähnchenteile – vom Flügel über Unter- und Oberschenkel bis zum Filet – für den Einzelhandel und die industrielle Weiterverarbeitung gefertigt. Abgerundet wird das Sortiment durch Convenienceprodukte, die vor allem in der Grillsaison großen Absatz finden. Geliefert wird in jeder gewünschten Gewichts- und Verpackungseinheit – und das für namhafte Kunden in ganz Europa.
Bei der Fertigung, die über Hygieneschleusen abgeriegelt ist und nur in Schutzkleidung betreten werden kann, verlässt sich Landgeflügel auf modernste Prozess- und Automatisie-rungstechnik. So wird lückenlose Qualitätssicherung und volle Rückverfolgbarkeit garantiert. Nachdem das Geflügel in einem Nassbereich, der alle zwei Stunden gereinigt wird, geschlachtet, gebrüht, gerupft und ausgenommen wurde, werden die bratfertigen Hähnchen innerhalb von drei Stunden auf unter 2°C gekühlt. Anschließend erfolgt die automatisierte Zerlegung. Die zuvor geernteten Innereien, so der Fachbegriff, werden maschinell getrennt. Herz, Leber und Mägen werden über Bulklinien für die Weiterverarbeitung ausgeschleust.
Zerlegung und Verpackung erfolgen in gekühlten Räumen bei rund 2°C. Gefertigt wird im Zweischichtbetrieb. Jede Nacht wird die komplette Anlage von oben bis unten mit 70 °C heißem Wasser und Mitteldruck gereinigt und anschließend desinfiziert.
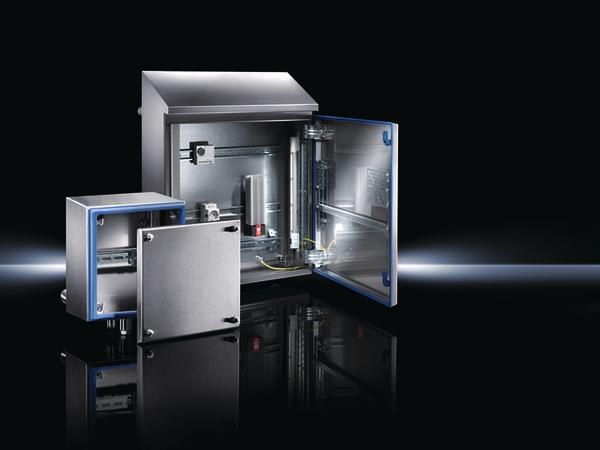
Für zusätzliche Produkt- und Prozesssicherheit in der Hightech-Fertigung sorgen seit gut drei Jahren die Hygienic-Design-Gehäuse (HD) von Rittal. Sie sind bis ins Detail auf die Hygieneanforderungen des Lebensmittelbereichs ausgelegt. Die aus Edelstahl gefertigten Gehäuse lassen sich rückstandsfrei reinigen. Markenzeichen der HD-Schränke ist die blaue, außenliegende Silikondichtung.
Premiere hatte Hygienic Design in einigen Anlagenteilen der Fertigung von Emsland Frischgeflügel. Hier wurden zunächst einzelne Gehäuse im laufenden Betrieb auf Herz und Nieren getestet. Entscheidend war, dass die Testgehäuse die täglichen Wasserattacken problemlos wegsteckten und rundum dicht hielten. Poröse Dichtungen und Leckagen, die früher immer wieder mal auftraten und zu Schäden an der sensiblen Steuerungselektronik führten, waren kein Thema mehr. „Unsere Erfahrungen waren so positiv, dass wir die HD-Gehäuse bei der Ausrüstung des neuen Standortes in Wietze auf breiter Front berücksichtigten“, erläutert Fabian Thölke, Leiter der Instandhaltung bei Celler Land Frischgeflügel. „Selbst in der Peripherie – etwa bei den Steuerungsgehäusen für die Schnelllauftore – setzen wir auf Hygienic Design.“