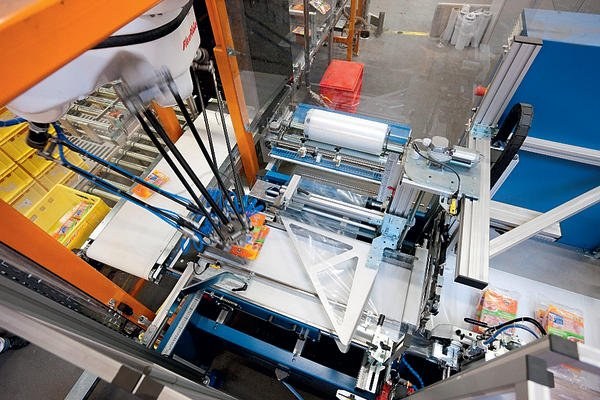
Eine vollautomatische Beutelschweißanlage für flexible Sortimente entwickelte die de Man Industrie-Automation GmbH vor Kurzem für die Heinrich Nölke GmbH & Co. KG, einen der führenden Wurstproduzenten in Deutschland. Ziel der Installation war die deutliche Optimierung innerbetrieblicher Produktionsabläufe. Eine Herausforderung war das Projekt auch für die Automatisierer: „Die Kombination der gesamten Abläufe mit der Entnahme von Lagen aus den E2-Satten und der Anbindung an eine Einschweißstation wurde vorher so von uns noch nicht realisiert“, präzisiert Tobias de Man, verantwortlich aufseiten von de Man.
Die Heinrich Nölke GmbH aus Versmold schweißt für die Kundenbelieferung fertige Wurstpackungen zu Lagen unterschiedlicher Größe zusammen. Die bislang manuell erledigte Arbeit sollte aufgrund der zunehmenden anfallenden Warenmenge automatisiert werden. Weitere Argumente für die neue Anlage waren, dass die Automatisierung deutliche Zeit- und Kostenersparnisse verspricht, sich damit Fehler vermeiden lassen und das Personal nicht unnötig gebunden wird. Die de Man Industrie-Automation aus Borgholzhausen erhielt den Auftrag aufgrund ihrer Kompetenz in diesem Bereich und mehrerer bereits erfolgreich abgeschlossener Projekte. Das Unternehmen ist seit mehr als 35 Jahren Spezialist für ganzheitliche Automatisierungslösungen. Das Lieferspektrum reicht von automatischen Lagersystemen über Fördertechnik und Roboteranlagen bis hin zu Ident-Systemen auf Barcode- und RFID-Basis. Damit ermöglicht de Man eine äußerst flexible und schlanke Gestaltung von Herstellungsprozessen.
Eine besondere Herausforderung für den Automatisierer bei Nölke war jedoch, dass der Auftraggeber die neue Anlage sowohl zum Einschweißen verschiedener Produkte einsetzen als auch flexibel hinsichtlich der Zusammenstellung der Beutel bleiben wollte. Als weitere Vorgaben kamen eine zu erreichende Menge von 420 Beuteln pro Stunde sowie der Einsatz einer Beutelschweißmaschine von BVM hinzu.
Die daraufhin realisierte vollautomatische Beutelschweißanlage besteht aus mehreren Förderstrecken, Robotern, Kamera sowie der Einschweißstation. Die E2-Satten mit der losen Ware werden auf einer Förderstrecke zu einem Lift befördert und von diesem auf die übergeordnete Förderstrecke gehoben. Ein Handling-Roboter mit Saugvorrichtung saugt ganze Lagen aus den Satten an und legt diese auf ein nebengeordnetes Beschleunigungsband, wo die Lage entzerrt wird. Die korrekte Position der einzelnen Produkte wird mithilfe einer Kamera überprüft.
Ein nachgeordneter FlexPicker platziert sie in der gewünschten Anordnung in der Einschweißvorrichtung, beispielsweise je drei nebeneinander und fünf übereinander. Die jeweilige Lage wird eingeschweißt (vertikale und horizontale Verschweißung), etikettiert und auf einen Lagentisch befördert. Befinden sich sämtliche Beutel für eine E2-Satte auf dem Lagentisch, wird dieser eingezogen und die eingeschweißte Ware fällt geschlossen in die darunter bereitgestellte Satte, die zur weiteren Verwendung palettiert wird. Die Anlage lässt sich hinsichtlich Produktart und Produktzusammenstellung sowie benötigter Fördertechnikkomponenten flexibel modifizieren.